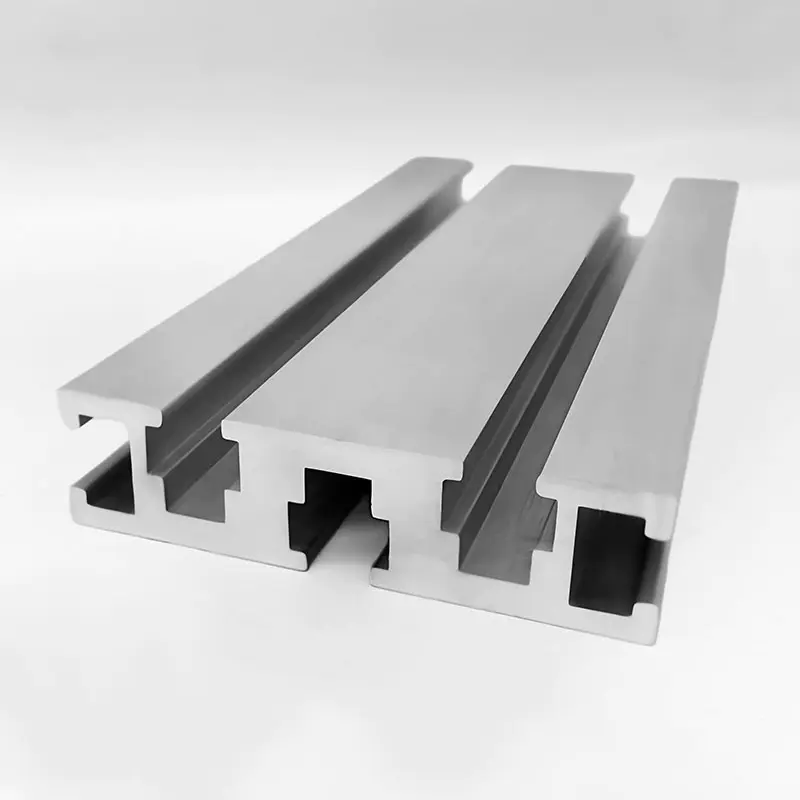

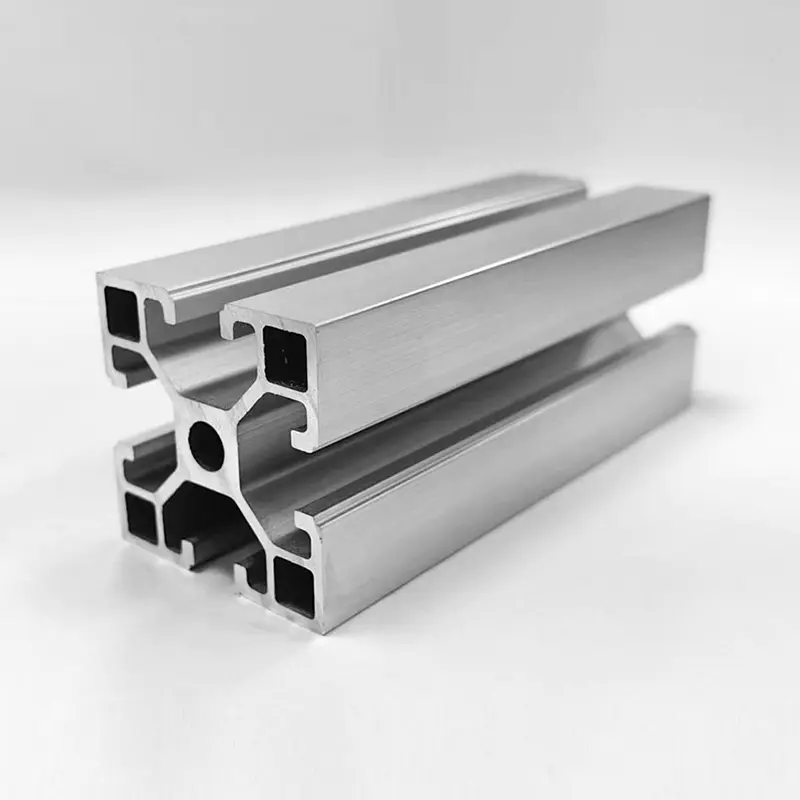
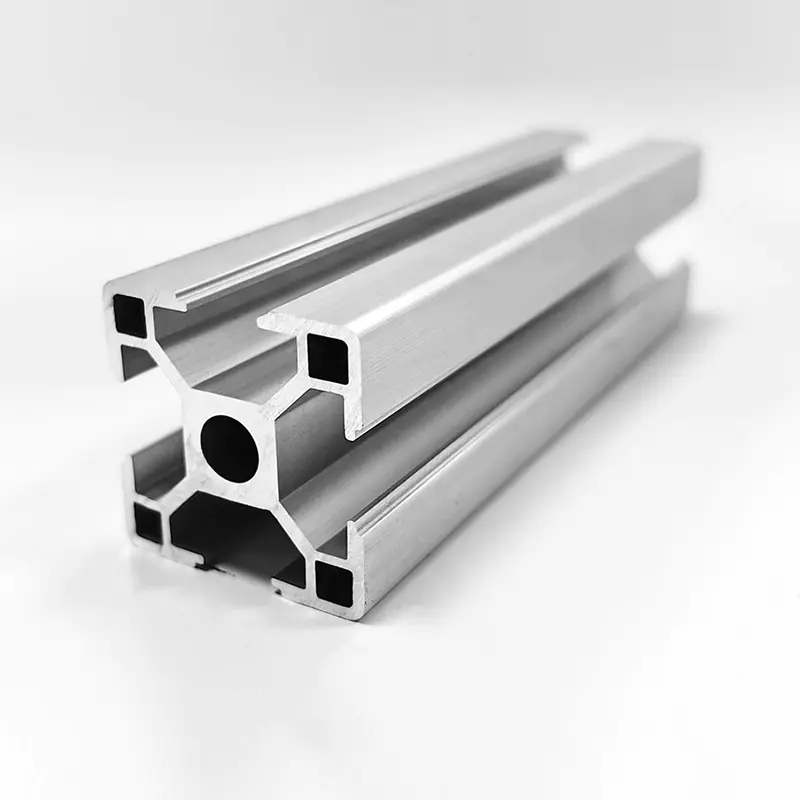
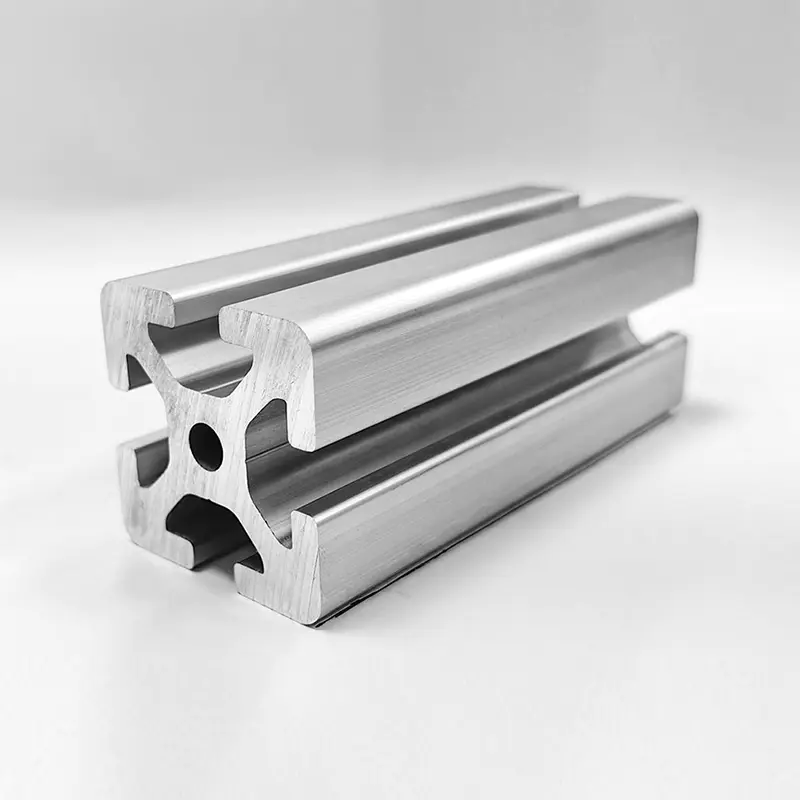
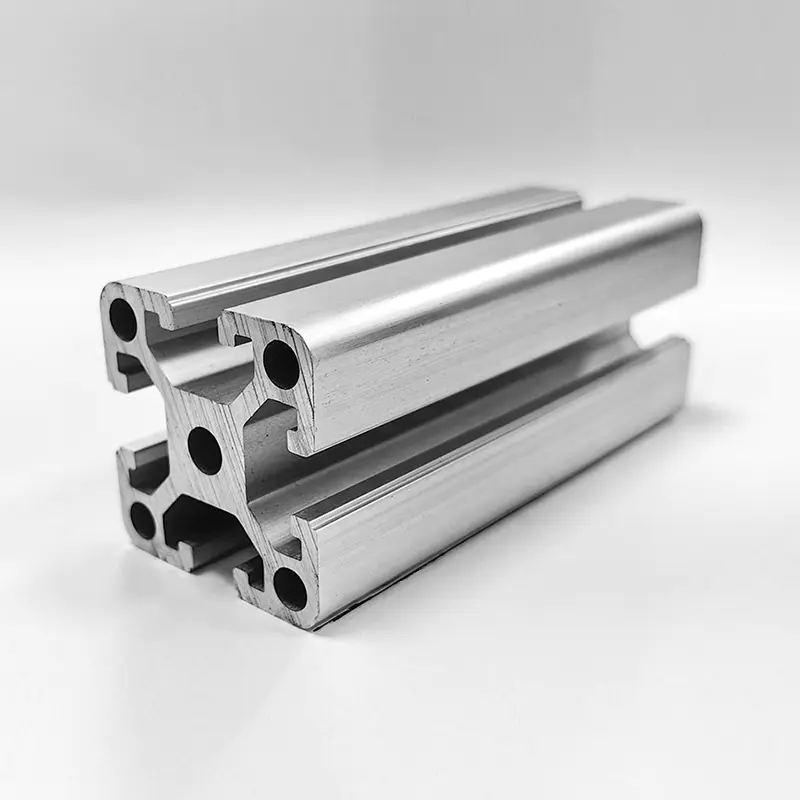
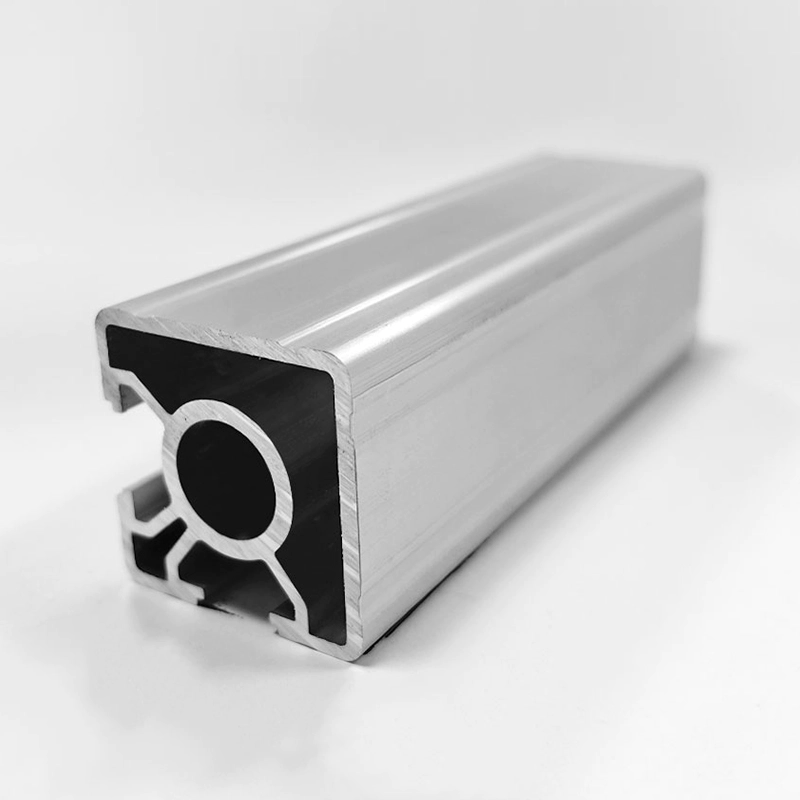
Hồ sơ hợp kim cường độ cao 6061-T6
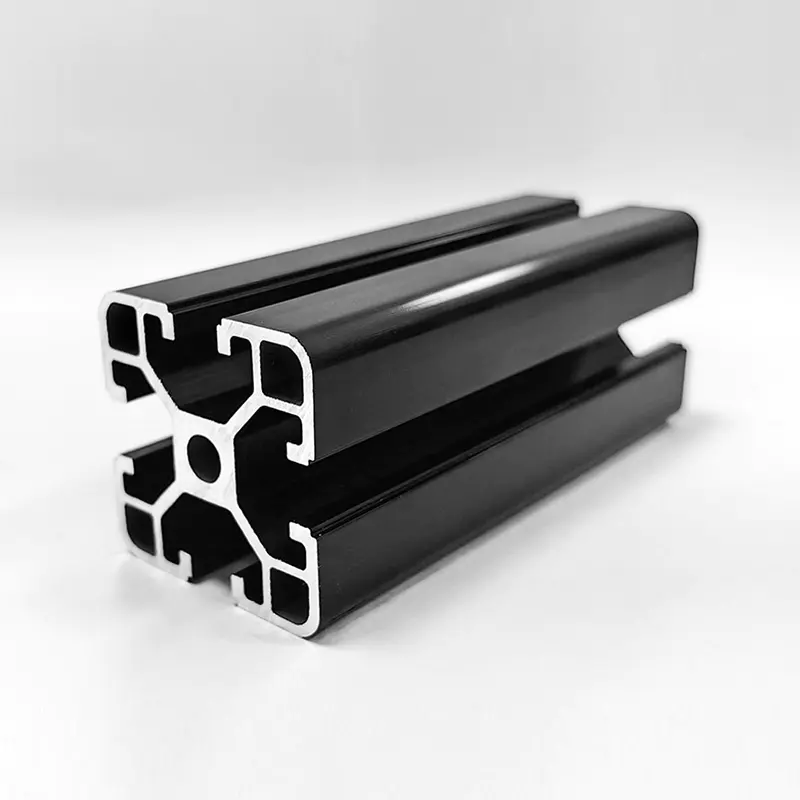
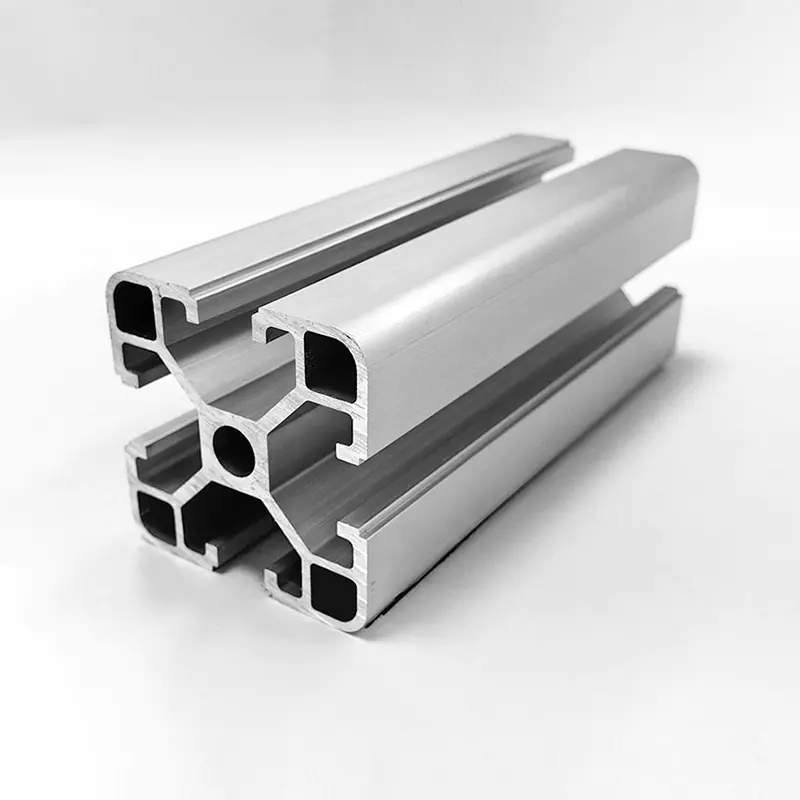
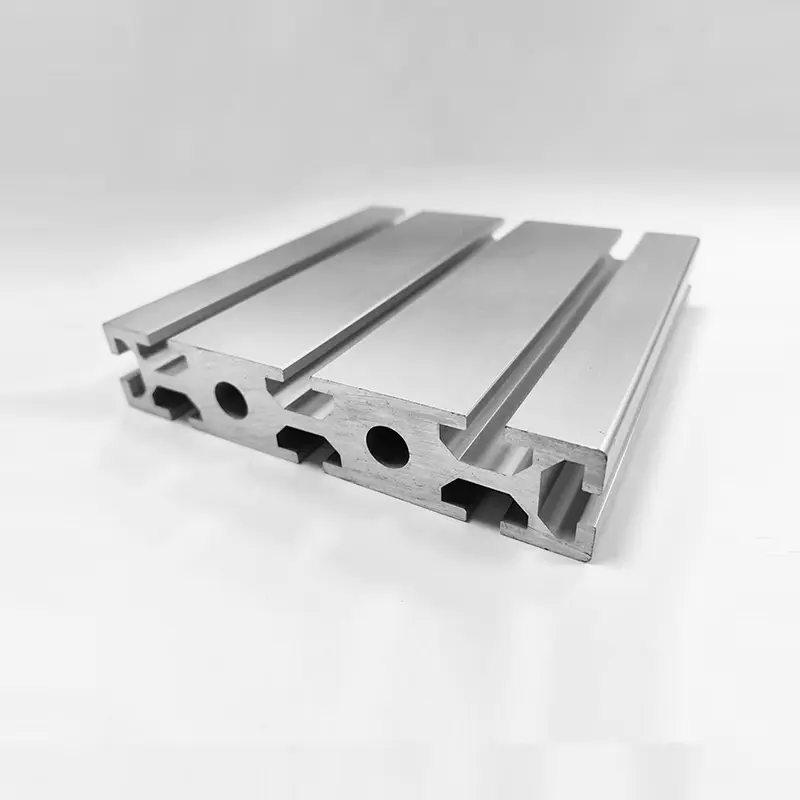
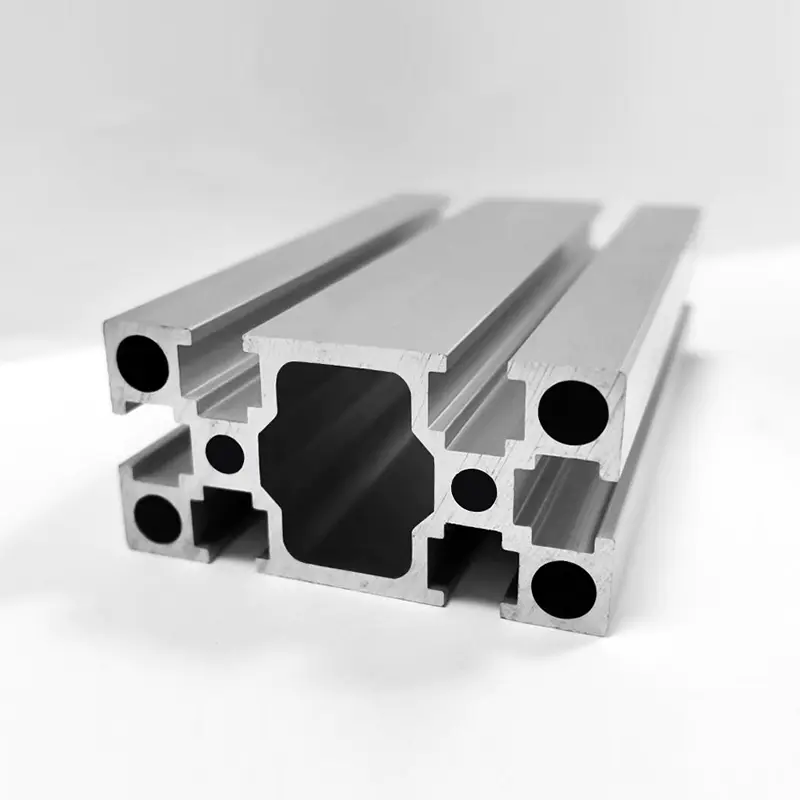
Được ép đùn từ nhôm 6061-T6 với độ dày thành được tăng cường và đường gân bên trong được tối ưu hóa. Được thiết kế cho khung kết cấu, bệ thiết bị tự động và hệ thống hỗ trợ tải nặng. Dung sai chính xác đáp ứng tiêu chuẩn ASTM B221, với toàn bộ quá trình gia công CNC và hoàn thiện bề mặt.
Ưu điểm cốt lõi
Chuỗi sản xuất tích hợp
Thiết kế khuôn, ép đùn, gia công CNC (3 trục & 5 trục), anodizing, sơn tĩnh điện và lắp ráp — tất cả đều diễn ra trong nhà trên ba cơ sở sản xuất. Giảm thời gian thực hiện và đảm bảo truy xuất nguồn gốc đầy đủ.
Hợp kim cường độ cao
Hàm lượng Mg (0,8–1,2%) và Si (0,4–0,8%) được kiểm soát mang lại các đặc tính cơ học nhất quán. Tính khí T6 mang lại sự cân bằng về sức mạnh, khả năng định hình và khả năng chống ăn mòn.
Độ chính xác và ổn định
Độ thẳng 0,5 mm/m, độ xoắn 0,3 mm/m. Độ dài tùy chỉnh với dung sai cắt ± 0,2 mm. Thích hợp cho việc lắp ráp có độ chính xác cao với các bộ phận ghép nối.
Kỹ thuật bề mặt
Tẩy nhờn và thụ động trước khi hoàn thiện. Lớp phủ anốt lên đến 25 μm (Loại AA25) trên mỗi MIL-A-8625. Sơn tĩnh điện có màu RAL với độ dày màng đồng đều.
Thông số sản phẩm
| tham số | Giá trị / Phạm vi |
|---|---|
| Hợp kim / Nhiệt độ | 6061-T6 |
| Độ dày của tường | 2,5 – 6,0 mm (phụ thuộc vào dòng) |
| Độ dài tiêu chuẩn | 6,0 m / 6,5 m (có sẵn cắt tùy chỉnh) |
| Độ bền kéo (Rm) | ≥ 310 MPa |
| Sức mạnh năng suất (Rp0,2) | ≥ 276 MPa |
| Độ giãn dài (A50) | ≥ 10% |
| Độ cứng (HBW) | ≥ 95 |
| Bề mặt hoàn thiện | Máy nghiền, anodized trong/đen, sơn tĩnh điện (RAL) |
| Dung sai độ thẳng | ≤ 0,5mm/m |
| Dung sai xoắn | ≤ 0,3mm/m |
Trường ứng dụng
Thiết bị công nghiệp
- Khung máy & giá đỡ băng tải
- Đế giảm rung
- Cấu trúc cổng và cổng
Tự động hóa và robot
- Máy trạm robot và giá đỡ bộ phận tác động cuối
- Đường ray dẫn hướng tuyến tính & giá đỡ bộ truyền động
- Bảo vệ an toàn & khung bao vây
Cơ sở hạ tầng & năng lượng
- Hệ thống lắp đặt bảng điều khiển năng lượng mặt trời
- Giá đỡ và kệ hạng nặng
- Vỏ tùy chỉnh cho tủ điện
Hướng dẫn xử lý và lắp ráp
- Mô-men xoắn ren khuyến nghị cho ren M8: 18–22 N·m. Sử dụng vít tạo ren cho các lỗ mù để giảm sự tập trung ứng suất.
- Đối với bề mặt được anod hóa, hãy sử dụng chất tẩy rửa có độ pH trung tính (6–8). Tránh các tác nhân có tính axit hoặc kiềm có thể làm suy giảm lớp phủ.
- Hàn: sử dụng dây phụ ER4043 hoặc ER5356. Cần phải xử lý nhiệt sau hàn (PWHT) để khôi phục các đặc tính của T6.
- Nhiệt độ hoạt động liên tục tối đa: 150 ° C. Giảm sức mạnh xảy ra trên ngưỡng này.
- Bảo quản: giữ cho hồ sơ khô ráo và được che chắn. Tránh tiếp xúc trực tiếp với các kim loại khác nhau (đồng, thép trần) để tránh ăn mòn điện.
Câu hỏi thường gặp
Trong nhịp được hỗ trợ đơn giản dài 2,0 m với tải trọng đồng đều, cấu hình 100×100×5 mm (mô-đun tiết diện 22,4 cm³) hỗ trợ khoảng 1800 kg ở cường độ năng suất (276 MPa). Đối với tải điểm ở giữa nhịp, giảm công suất 50%. Luôn tham khảo các tính toán kỹ thuật cho cấu hình cụ thể của bạn.
Đúng. Huishuo vận hành các trung tâm gia công CNC 3 trục và 5 trục để khoan, khai thác, phay và khoan đối diện. Chúng tôi cũng cung cấp dịch vụ cắt biên dạng theo chiều dài chính xác với dung sai ±0,2 mm. Gửi bản vẽ 2D/3D để xem xét quy trình.
Nhà máy hoàn thành việc xuất xưởng trong vòng 7–10 ngày. Anodizing (trong/đen) kéo dài thêm 3–5 ngày; sơn tĩnh điện (bất kỳ RAL nào) thêm 5–7 ngày. Tất cả các dây chuyền xử lý bề mặt đều được thực hiện nội bộ, giảm thiểu sự chậm trễ khi gia công bên ngoài. Số lượng đặt hàng tối thiểu cho các màu tùy chỉnh: 500 kg.
Sử dụng chất bôi trơn chống kẹt (gốc niken hoặc đồng) trên ren hoặc chỉ định ốc vít được phủ PTFE. Đối với các cấu hình được anot hóa, bôi chất bôi trơn dạng màng khô lên các bề mặt tiếp xúc để giảm ma sát và ngăn nhôm di chuyển.