hsau hsau hsau hsau hsau
hsau hsau hsau hsau
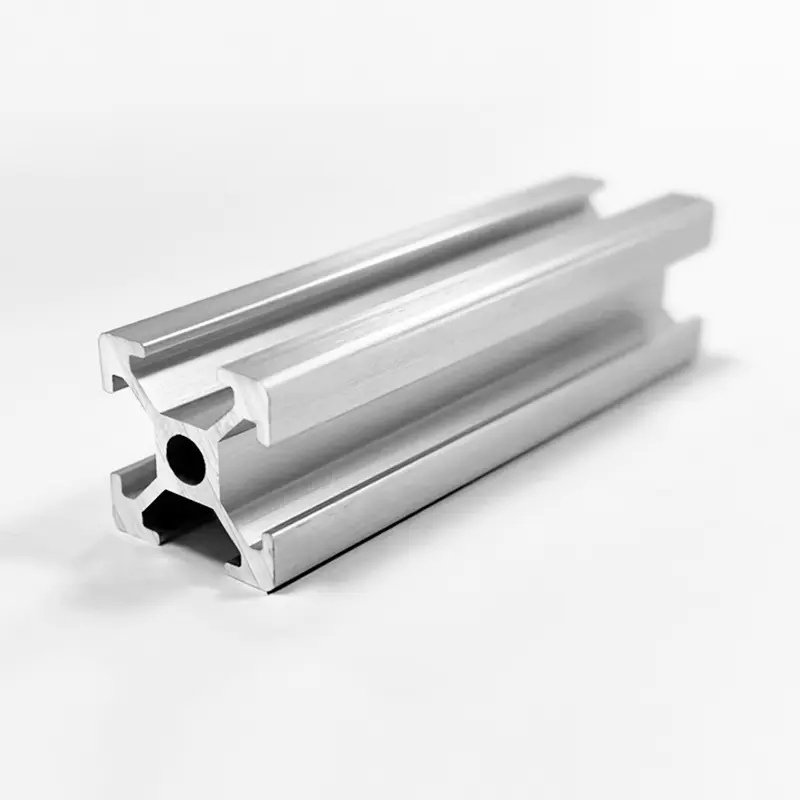
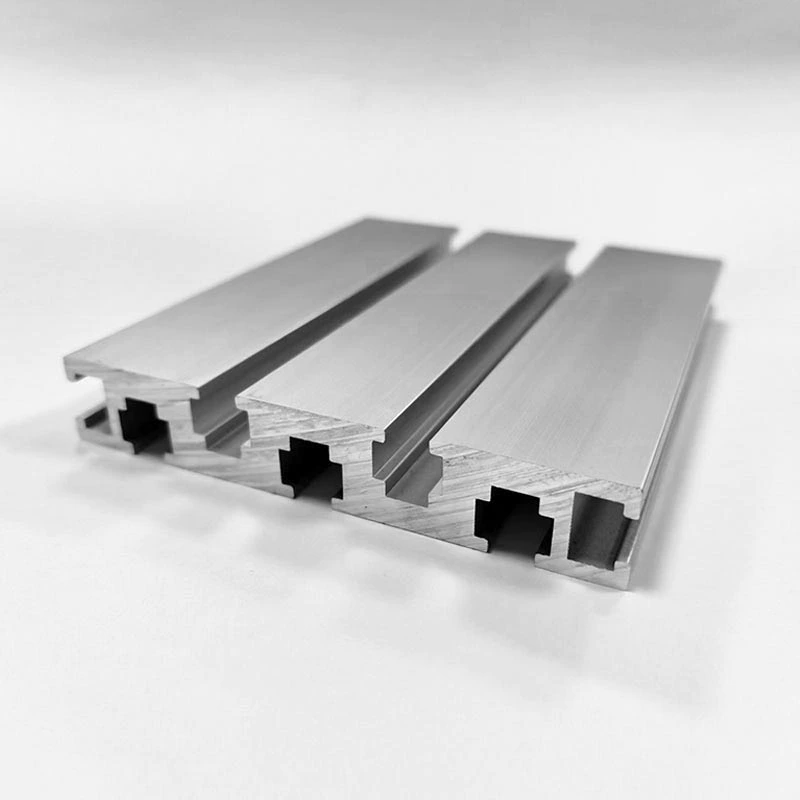
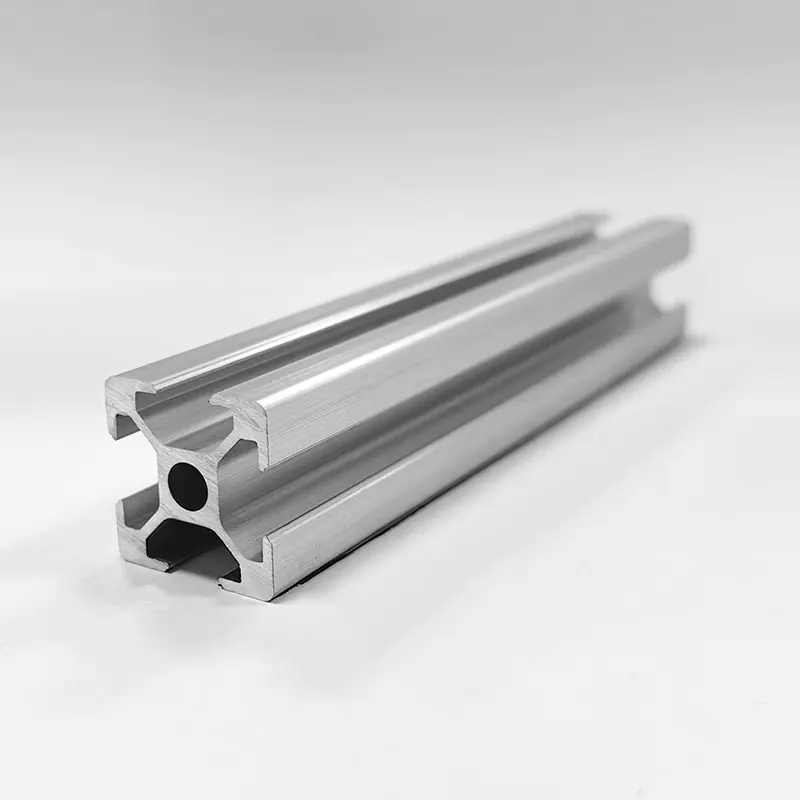
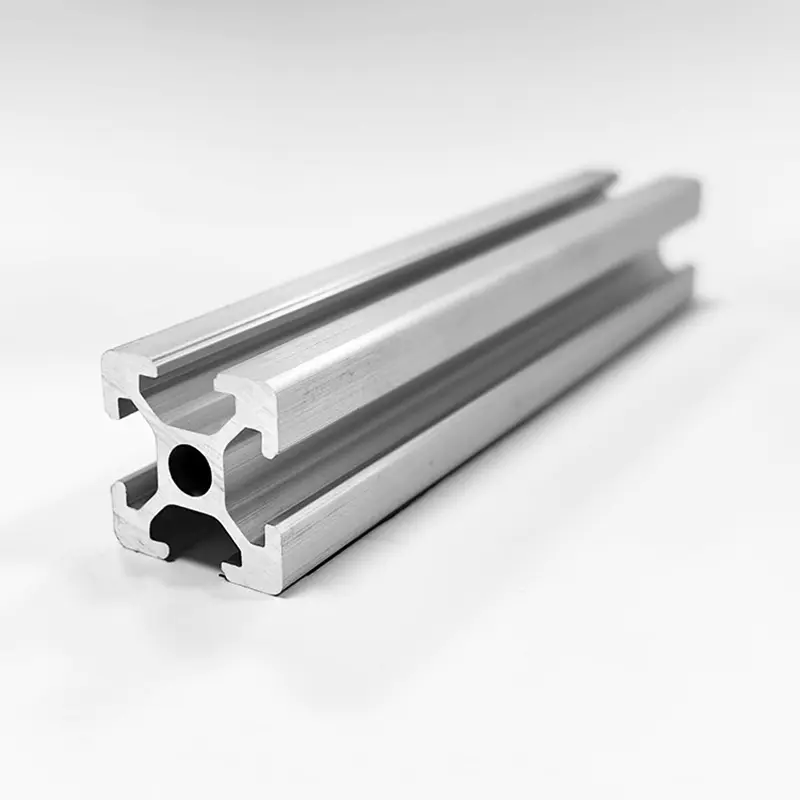
Cấu hình đùn nhôm đã trở thành thành phần cơ bản trong kỹ thuật hiện đại, xây dựng, ô tô, năng lượng tái tạo và tự động hóa công nghiệp. Quá trình ép đùn bao gồm việc ép các phôi hợp kim nhôm được nung nóng thông qua khuôn thép định hình dưới áp suất thủy lực cực cao. Quá trình này tạo ra các biên dạng có chiều dài liên tục với các mặt cắt ngang phức tạp, không đổi kết hợp các đặc tính nhẹ với độ bền kết cấu.
Đối với người mua quốc tế, kỹ sư kết cấu và nhà sản xuất thiết bị gốc, việc chọn cấu hình đùn nhôm chính xác đòi hỏi phải đánh giá một số yếu tố quan trọng. Đặc tính vật liệu được quyết định bởi thành phần hợp kim, nhiệt độ xử lý nhiệt, hình học cắt ngang và phương pháp hoàn thiện bề mặt. Việc chọn sai loại hợp kim hoặc chỉ định nhiệt độ có thể dẫn đến hỏng hóc cơ học sớm, xuống cấp về mặt thẩm mỹ, chi phí sản xuất cao hơn hoặc những thách thức lắp ráp không cần thiết.
Hướng dẫn kỹ thuật toàn diện này cung cấp phân tích so sánh chuyên sâu về các hợp kim nhôm kiến trúc và kết cấu chính, đặc biệt tập trung vào 6061, 6063 và 6005A. Nó phân tích các thành phần hóa học, độ bền cơ học, trạng thái ổn định, hiệu suất xử lý bề mặt và dung sai thiết kế để giúp các nhóm mua sắm và kỹ sư chọn cấu hình ép đùn tối ưu cho các yêu cầu ứng dụng cụ thể của họ.
Hiệu suất của profile đùn nhôm bắt nguồn từ thành phần hóa học của nó. Các cấu hình ép đùn tiêu chuẩn chủ yếu thuộc về hợp kim nhôm dòng 6xxx, có magie và silicon làm nguyên tố hợp kim chính. Những nguyên tố này tạo thành magie silicide (Mg2Si), một hợp chất giúp hợp kim có thể xử lý nhiệt và phản ứng với quá trình đông cứng kết tủa.
Sự cân bằng chính xác của magiê, silicon, đồng, crom và sắt xác định hành vi xử lý, tốc độ đùn, khả năng định hình và độ bền sau lão hóa của từng loại hợp kim.
| Lớp hợp kim | Silic (Si) | Sắt (Fe) | Đồng (Cu) | Mangan (Mn) | Magiê (Mg) | Crom (Cr) | Kẽm (Zn) | Titan (Ti) | Nhôm (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80% | Tối đa 0,70% | 0,15 - 0,40% | Tối đa 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Tối đa 0,25% | Tối đa 0,15% | Số dư |
| 6063 | 0,20 - 0,60% | Tối đa 0,35% | Tối đa 0,10% | Tối đa 0,10% | 0,45 - 0,90% | Tối đa 0,10% | Tối đa 0,10% | Tối đa 0,10% | Số dư |
| 6005A | 0,50 - 0,90% | Tối đa 0,35% | Tối đa 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Tối đa 0,20% | Tối đa 0,10% | Số dư |
Các kỹ sư phải chọn hợp kim nhôm dựa trên các tiêu chí tải trọng cơ học cụ thể, chẳng hạn như cường độ chảy khi chịu lực căng, độ bền kéo cuối cùng, độ giãn dài và độ cứng bề mặt.
Hành vi cơ học thay đổi đáng kể tùy thuộc vào thành phần hợp kim và quy trình xử lý nhiệt được áp dụng.
| Thông số thuộc tính | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Kết cấu thép (Tham khảo) |
|---|---|---|---|---|---|
| Độ bền kéo tối đa (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Cường độ năng suất (Bù đắp 0,2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Độ giãn dài khi đứt (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Độ cứng Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Giới hạn mỏi (MPa) | 60 | 69 | 96 | 85 | 180 |
| Mô đun đàn hồi (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Mật độ (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Cấu hình ép đùn nhôm có được một phần đáng kể sức mạnh cuối cùng của chúng từ quá trình làm cứng kết tủa, còn được gọi là lão hóa nhân tạo. Hiểu các ký hiệu về nhiệt độ là rất quan trọng khi đọc các bản vẽ kỹ thuật và đặt hàng ép đùn thô.
| Trạng thái nhiệt độ | Quá trình làm nguội | Lão hóa nhân tạo | Cấp độ sức mạnh | Ổn định kích thước | Hiệu suất uốn nguội |
|---|---|---|---|---|---|
| T4 | Nước nhanh / Quạt | Không có (Tuổi tự nhiên) | Trung bình | Trung bình | Tuyệt vời |
| T5 | Không khí cưỡng bức / Sương mù | Có (Lò nướng tiêu chuẩn) | Trung bình-Cao | Tuyệt vời | Công bằng |
| T6 | Làm nguội nước mạnh | Có (Lò nướng mở rộng) | Tối đa | Tốt đến công bằng | Bị giới hạn |
Các cấu hình nhôm ép đùn tự nhiên phát triển một màng oxit nhôm thụ động mỏng (dày 5 đến 10 nanomet) khi tiếp xúc với oxy. Tuy nhiên, môi trường công nghiệp, hàng hải, kiến trúc và trang trí đòi hỏi phải xử lý bề mặt được thiết kế để tăng cường khả năng chống ăn mòn, chống mài mòn, độ đồng đều màu sắc và cách điện.
Anodizing là một quá trình chuyển đổi điện hóa làm dày lớp phủ oxit nhôm tự nhiên thành một lớp anod tích hợp, cứng, xốp. Cấu hình được nhấn chìm dưới dạng cực dương trong bể điện phân axit sunfuric trong khi dòng điện trực tiếp được áp dụng.
Sơn tĩnh điện bao gồm việc phun bột polyme nhiệt rắn khô đã tích điện tĩnh điện lên một mặt cắt nhôm ép đùn đã được xử lý trước kỹ lưỡng. Sau đó, hồ sơ được nung trong lò bảo dưỡng ở nhiệt độ 180 đến 200 độ C, làm tan chảy và liên kết ngang bột thành một lớp bảo vệ liên tục.
Điện di kết hợp anodizing với lớp phủ ngoài bằng nhựa hòa tan trong nước lắng đọng điện thứ cấp. Sau khi anot hóa tiêu chuẩn, cấu hình ướt được ngâm trong bể phủ acrylic hoặc epoxy dưới dòng điện trực tiếp, dòng điện này tạo ra một màng polymer đồng nhất bên trong và trên các lỗ anốt trước khi xử lý nhiệt.
Hệ thống sơn lỏng PVDF, thường được gọi dưới tên thương mại như Kynar 500 hoặc Hylar 5000, sử dụng công nghệ nhựa fluoropolymer pha trộn với các chất màu gốm bền. Được áp dụng như một hệ thống nhiều lớp phủ (sơn lót, lớp phủ màu và lớp phủ trong suốt tùy chọn), lớp phủ PVDF mang lại khả năng chống suy thoái khí quyển cao.
| Phương pháp điều trị | Độ dày điển hình | Khả năng chống ăn mòn (Thử nghiệm phun muối) | Ổn định tia cực tím và màu sắc | Vết xước & độ cứng | Ưu tiên hợp kim chính |
|---|---|---|---|---|---|
| Xóa Anodize | 10 - 25 micron | Tuyệt vời (1,000 hours) | Nổi bật | Rất cao (8-9 Moh) | 6063 (Độ rõ nét nhất) |
| sơn tĩnh điện | 60 - 120 micron | Rất tốt (1.000 - 3.000 giờ) | Tốt đến xuất sắc | Trung bình to High | 6063, 6061, 6005A |
| Điện di | 15 - 25 micron | Cao cấp (2.000 giờ) | Tuyệt vời | Cao (3H - 4H) | 6063 |
| Lớp phủ PVDF | 30 - 45 micron | Đặc biệt (4.000 giờ) | Tối đa / Unmatched | Trung bình | 6063, 6061, 6005A |
Thiết kế một cấu hình ép đùn nhôm hiệu quả đòi hỏi phải hiểu rõ hình dạng cấu hình, sự phân bổ độ dày của thành, cân bằng trọng lượng đối xứng và dung sai sản xuất. Thiết kế phù hợp giúp giảm mài mòn khuôn, ngăn ngừa biến dạng dòng nguyên liệu và giảm thiểu chi phí sản xuất.
Việc sản xuất nhôm ép đùn quốc tế tuân theo dung sai kích thước được tiêu chuẩn hóa do các tổ chức như ASTM (Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ) và EN (Ủy ban Tiêu chuẩn hóa Châu Âu) đặt ra.
Hầu hết các cấu hình nhôm công nghiệp đều yêu cầu chế tạo sau ép đùn, bao gồm cắt theo chiều dài chính xác, khoan, phay, khai thác, uốn và nối trước khi lắp đặt vào cụm lắp ráp cuối cùng.
Nhôm ép đùn có thể được nối bằng cách sử dụng ốc vít cơ học, liên kết kết dính kết cấu hoặc phương pháp hàn nhiệt.
Để hỗ trợ các kỹ sư thiết kế và người quản lý mua hàng trong việc lựa chọn sự kết hợp tối ưu giữa hợp kim, nhiệt độ và độ hoàn thiện, ma trận dưới đây nêu bật các thông số kỹ thuật được đề xuất cho các ngành công nghiệp cốt lõi.
| Lĩnh vực ứng dụng | Ứng dụng cụ thể | Hợp kim & Nhiệt độ được đề xuất | Hoàn thiện bề mặt sơ cấp | Trình điều khiển kỹ thuật chính |
|---|---|---|---|---|
| tòa nhà kiến trúc | Khung cửa sổ, cửa ra vào, tường rèm, mặt tiền cửa hàng | 6063-T5 / 6063-T6 | Anodized (15-25um) / Sơn tĩnh điện / PVDF | Tính thẩm mỹ cao, hình học rỗng phức tạp, chống ăn mòn |
| Năng lượng mặt trời & năng lượng tái tạo | Khung gắn bảng điều khiển năng lượng mặt trời, đường ray theo dõi | 6005A-T6 / 6061-T6 | Anodized rõ ràng (10-15um) | Tỷ lệ cường độ trên trọng lượng cao, khả năng chịu tải gió, lắp ráp hiện trường nhanh chóng |
| Ô tô & xe điện | Khung vỏ pin, dầm chống va chạm, ray mái | 6061-T6 / 6005A-T6 | Chuyển đổi không chứa cromat/Lớp phủ điện tử | Hấp thụ năng lượng tác động, cường độ năng suất cao, khả năng hàn |
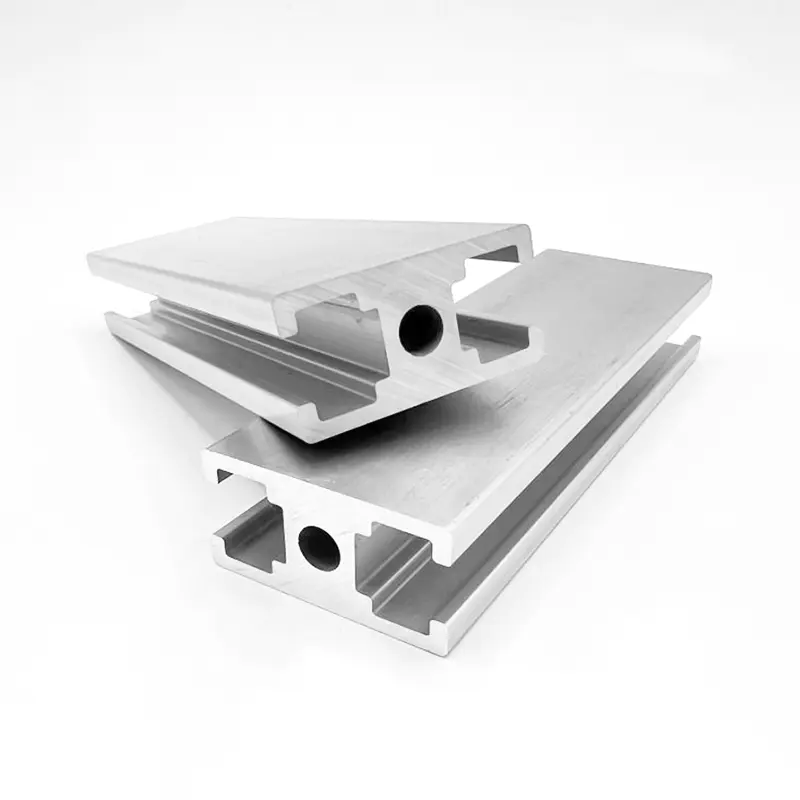
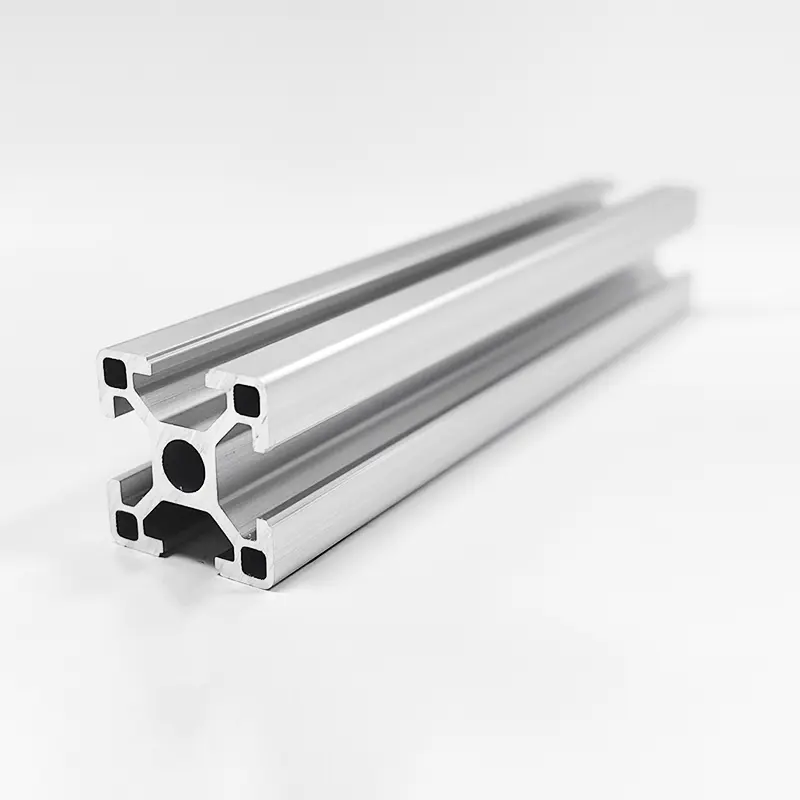
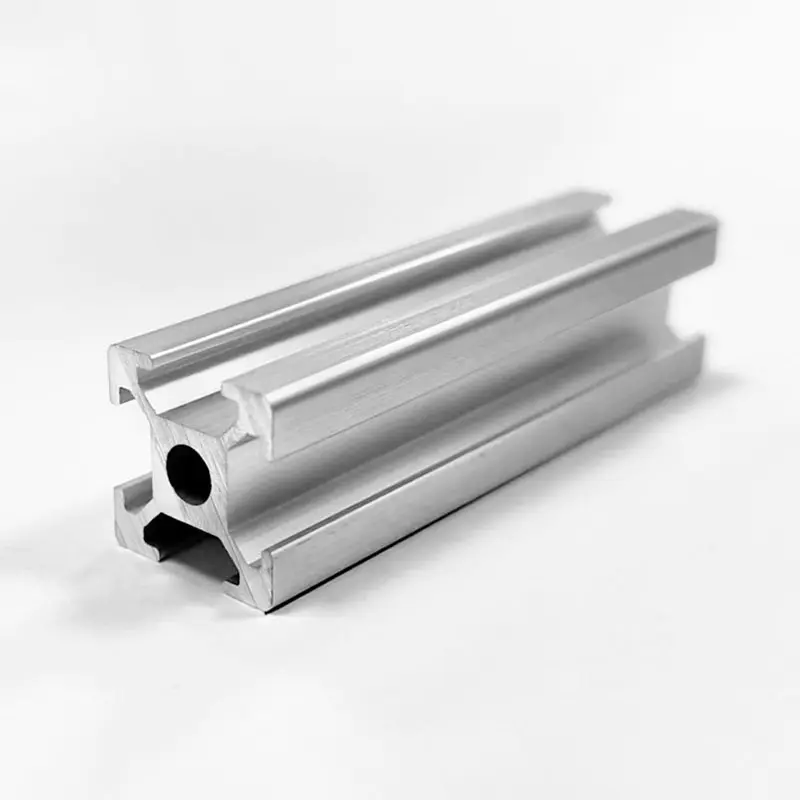
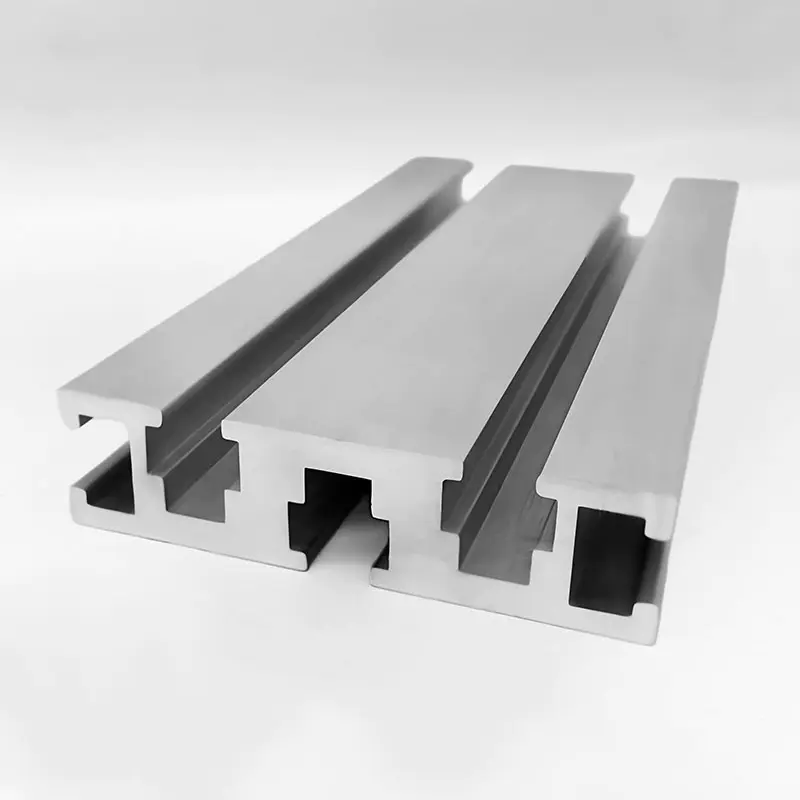
| Tự động hóa công nghiệp | Khung mô-đun khe chữ T, dẫn hướng băng tải, giàn robot | 6063-T6 / 6061-T6 | Anodized rõ ràng | Dung sai kích thước chính xác, khả năng chống trầy xước bề mặt, độ cứng kết cấu |
| Điện tử & HVAC | Tản nhiệt LED, vỏ biến tần, bộ trao đổi nhiệt | 6063-T5 | Anodized / Điện di | Độ dẫn nhiệt cao (1200 W/m K), khả năng ép đùn vây mỏng mịn |
| Vận tải & Hàng hải | Sàn thùng xe tải, cầu tàu, khung nội thất đường sắt | 6061-T6 / 6005A-T6 | Sơn tĩnh điện cấp hàng hải / Anodized | Chống ăn mòn trong môi trường clorua, độ bền mỏi động |
Sự khác biệt chính nằm ở thành phần hóa học, độ bền và hiệu suất hoàn thiện bề mặt. 6061 chứa hàm lượng magie và silicon cao hơn, cùng với đó là đồng và crom được bổ sung. Điều này làm cho 6061-T6 mạnh hơn khoảng 30 đến 40 phần trăm so với 6063-T6, khiến nó trở nên lý tưởng cho các ứng dụng kết cấu chịu tải nặng. Ngược lại, 6063 có thành phần sạch hơn với hàm lượng đồng thấp, mang lại khả năng ép đùn đặc biệt thành các hình dạng phức tạp hoặc thành mỏng và tạo ra bề mặt anod hóa vượt trội cho các ứng dụng kiến trúc.
Nhôm 6063 hầu như không chứa đồng và hàm lượng sắt thấp, cho phép nó tạo thành màng oxit anốt có độ đồng đều, trong suốt, sáng cao khi được xử lý điện phân. 6061 chứa đồng (0,15 đến 0,40 phần trăm) và crom, tạo thành các hạt pha cấu thành vi mô tán xạ ánh sáng, dẫn đến bề ngoài hơi sẫm hơn, xám hoặc lốm đốm sau khi anod hóa. Đối với các thành phần kiến trúc trực quan, 6063 mang lại độ đồng nhất bề mặt vượt trội và màu sắc rực rỡ.
Ký hiệu nhiệt độ cho biết quá trình xử lý nhiệt và xử lý cơ học được áp dụng cho thanh nhôm. Ví dụ, nhiệt độ T4 có độ bền vừa phải với độ dẻo cao, khiến nó phù hợp với các cấu hình yêu cầu uốn nguội sau ép đùn. Nhiệt độ T5 được tạo ra bằng cách làm nguội không khí ở máy ép đùn, sau đó là lão hóa nhân tạo, mang lại độ bền tốt và độ ổn định kích thước với độ biến dạng nhiệt tối thiểu. Tính chất T6 liên quan đến quá trình làm nguội nước tích cực và lão hóa nhân tạo kéo dài, đạt được độ bền kéo và độ cứng tối đa cho các kết cấu chịu tải.
Có, nhôm ép đùn có thể thay thế kết cấu thép trong nhiều ứng dụng chịu tải, giúp giảm trọng lượng khoảng 60%. Trong khi nhôm có mật độ và mô đun đàn hồi khoảng một phần ba so với thép (68,9 GPa so với 200 GPa), các kỹ sư kết cấu có thể bù cho độ cứng thấp hơn bằng cách tăng độ sâu mặt cắt ngang của biên dạng và tối ưu hóa mô men quán tính của mặt cắt. Nhôm cũng mang lại khả năng chống ăn mòn tự nhiên, giảm chi phí bảo trì lâu dài liên quan đến khả năng chống gỉ thép.
Cong vênh và xoắn thường là kết quả của tốc độ dòng kim loại không đồng đều qua vùng khuôn ép đùn, làm mát không đồng đều trên các mặt cắt không đối xứng khi biên dạng thoát ra khỏi khuôn hoặc giảm ứng suất không đồng đều trong quá trình kéo dài. Thiết kế các biên dạng với độ dày thành đồng đều, tính đối xứng mặt cắt ngang cân bằng và bán kính chuyển tiếp thích hợp giúp đảm bảo dòng nguyên liệu đều và làm mát đồng đều, duy trì dung sai độ thẳng kích thước chặt chẽ.

Điện thoại
+86-021-5788 5585
+86-133 8191 2789
Địa chỉ
Số 218, đường Zhongde, thị trấn Xiaokunshan, quận Songjiang, Thượng Hải, Trung Quốc
Phương tiện truyền thông