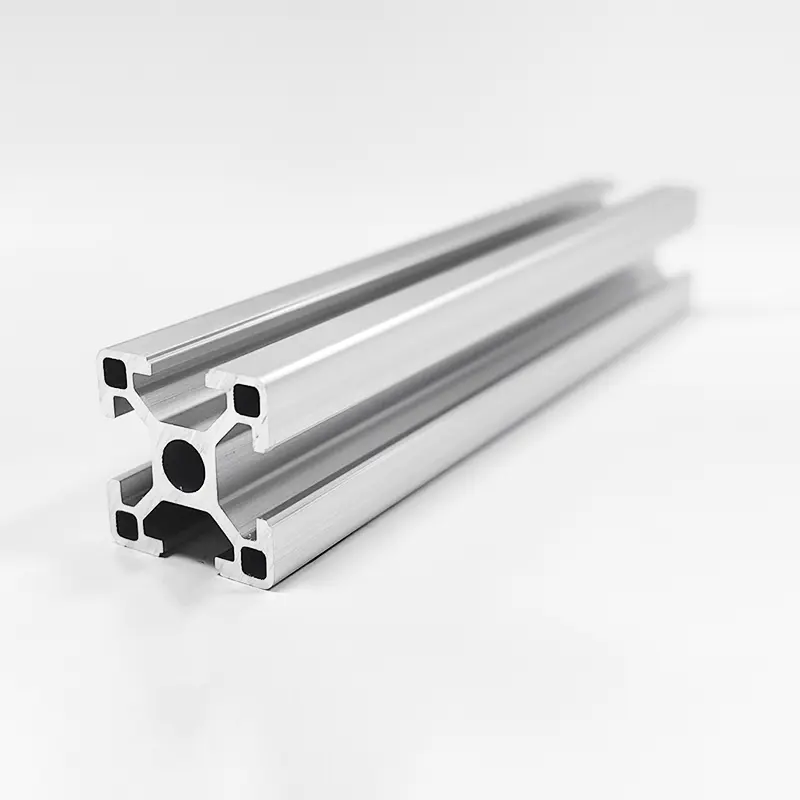
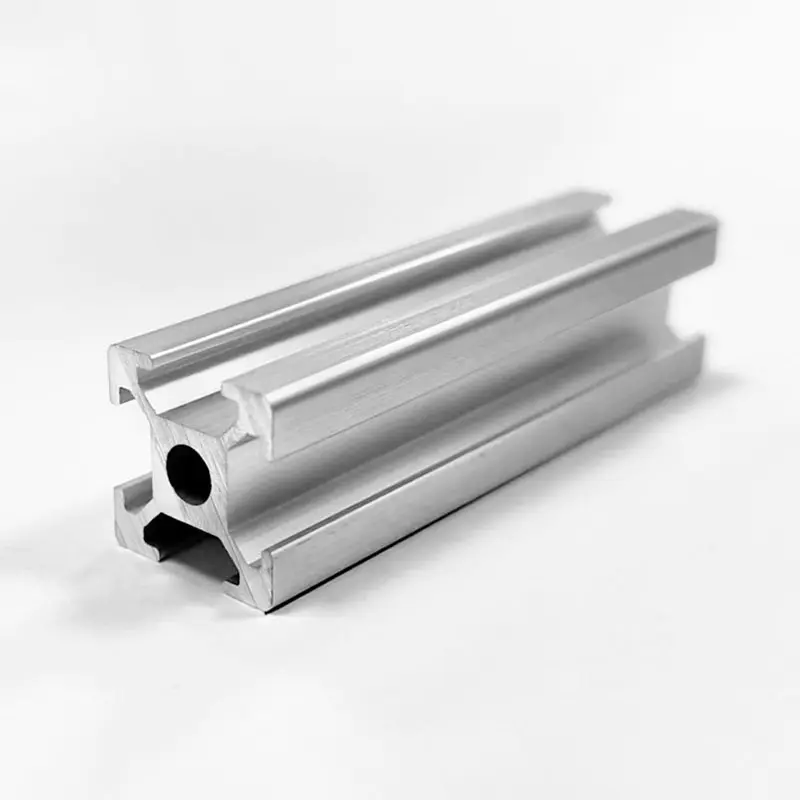
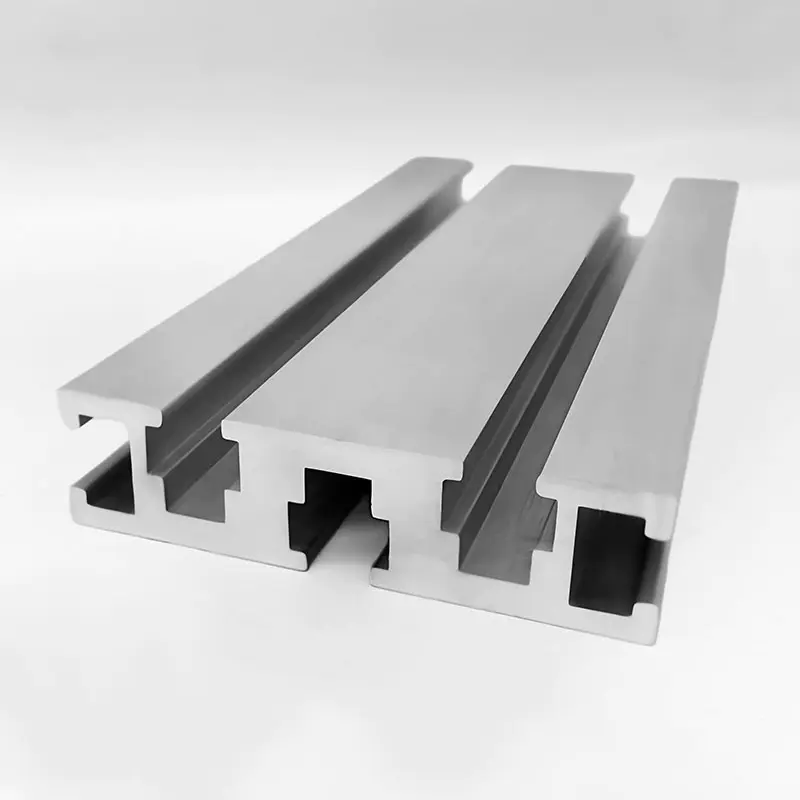
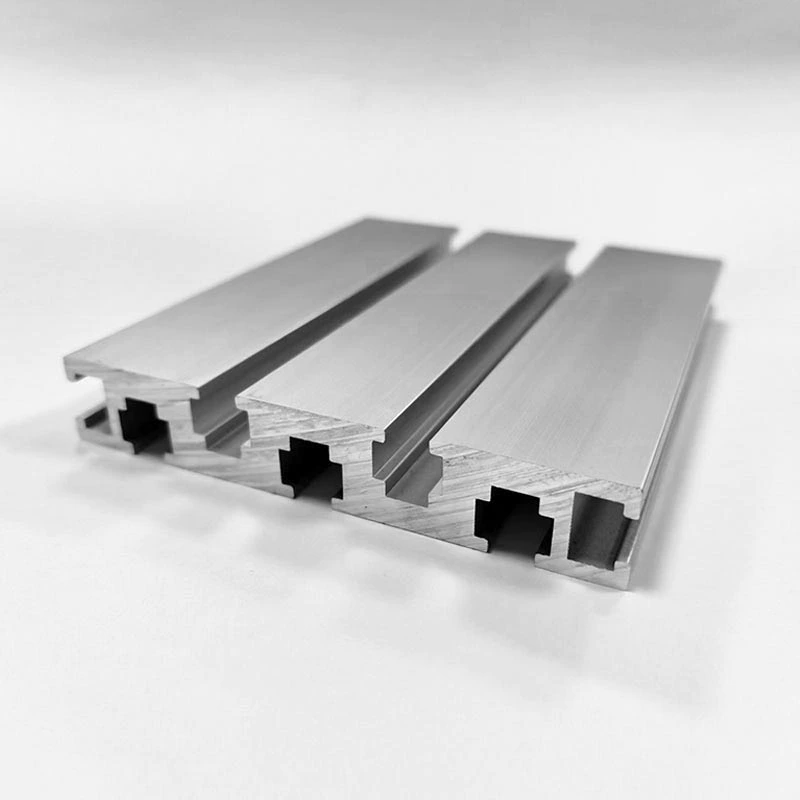
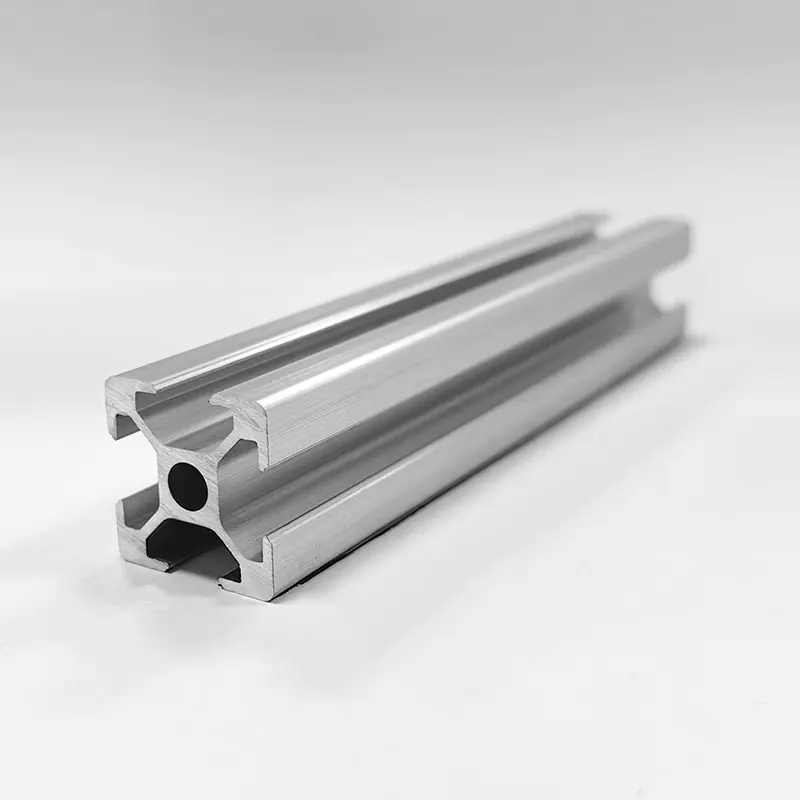
Đùn nhôm định hình là một quá trình nhiều giai đoạn, sử dụng nhiều công nghệ. Các bước chính như sau:
- Tiền xử lý nguyên liệu thô: Phôi nhôm trải qua quá trình đồng nhất hóa ở 480–520°C trong 4–8 giờ để loại bỏ sự phân chia ranh giới hạt và đảm bảo dòng kim loại ổn định trong quá trình ép đùn.
- Gia nhiệt: Phôi được gia nhiệt đến nhiệt độ biến dạng dẻo (450–500°C). Khuôn ép đùn cũng được làm nóng trước đến khoảng 480°C và được ngâm để phù hợp với nhiệt độ phôi.
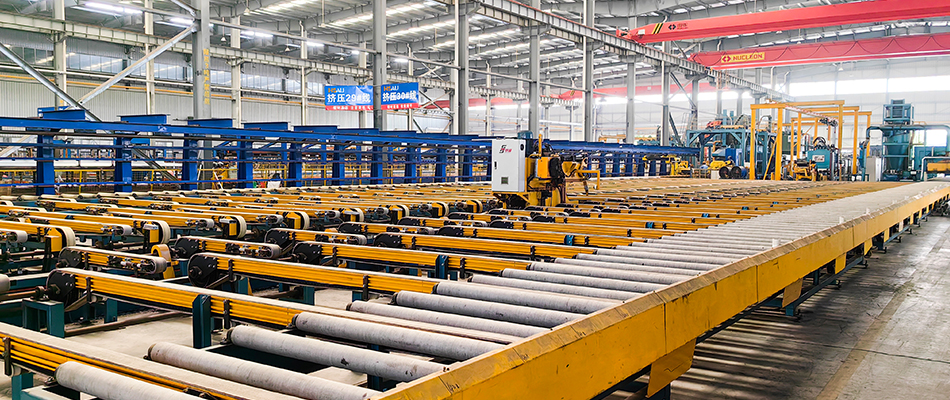
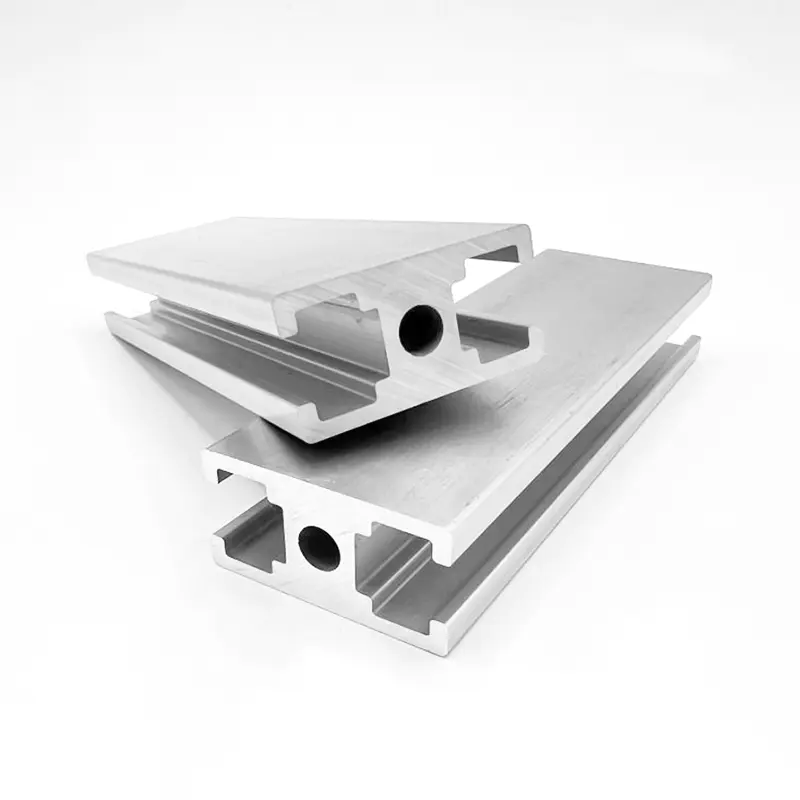
- Tạo hình đùn: Phôi được gia nhiệt được ép qua lỗ khuôn dưới áp suất cao (15–50 MN) để tạo thành một mặt cắt có mặt cắt cụ thể. Tốc độ đùn được điều chỉnh dựa trên đặc tính của hợp kim—ví dụ: hợp kim nhôm 6063 thường được ép đùn ở tốc độ 20–30 m/phút.
- Làm mát: Cấu hình mới ép đùn ngay lập tức được làm nguội trực tuyến, làm mát từ 500°C xuống dưới 200°C trong vòng 60 giây để đảm bảo đủ lượng mưa cho giai đoạn gia cố.
- Kéo giãn: Tỷ lệ kéo giãn 0,5%–3% được áp dụng bằng cách sử dụng máy cáng để giảm bớt ứng suất dư bên trong.
- Lão hóa: Các cấu hình kéo dài được nạp vào giá đỡ vật liệu và chuyển đến lò lão hóa, nơi chúng được giữ ở 200°C trong 2 giờ.
- Xử lý bề mặt: Tùy theo yêu cầu mà áp dụng các phương pháp xử lý bề mặt như anodizing, sơn điện di hoặc sơn tĩnh điện.
- Kiểm tra chất lượng: Thành phẩm trải qua quá trình kiểm tra toàn diện, bao gồm kiểm tra kích thước và kiểm tra đặc tính cơ học.