hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Khi một người chế tạo máy hỏi về điểm nóng chảy của nhôm, họ thường không có ý định nấu chảy bất cứ thứ gì. Họ đang kiểm tra bản vẽ mối hàn, chỉ định vỏ đúc hoặc xác nhận rằng khung định hình ép đùn có thể nằm gần nguồn nhiệt. Câu trả lời rất đơn giản: nhôm nguyên chất nóng chảy ở 660,32°C , hoặc 933,47 K / 1220,58°F. Mọi thứ vượt quá giá trị đó đều phụ thuộc vào loại hợp kim, điều kiện gia nhiệt và quy trình được sử dụng.
Con số đó không chỉ là một câu trả lời tầm thường: nó quyết định liệu một bộ phận nên được đúc, ép đùn, hàn hay gia công và nó giải thích tại sao nhôm hoạt động khác với thép trong xưởng. Các phần bên dưới đề cập đến giá trị tham chiếu, cách hợp kim mở rộng nó đến phạm vi nóng chảy và cách áp dụng thông tin đó trong sản xuất thực tế.
Nhôm có một trong những điểm nóng chảy thấp nhất trong số các kim loại kết cấu thông thường. Giá trị tham chiếu được chấp nhận cho nhôm nguyên chất là:
Giá trị này được đo trên nhôm có độ tinh khiết khoảng 99,996%. Đó là điểm nóng chảy thực sự theo nghĩa nhiệt động lực học: ở nhiệt độ 660,32°C, pha rắn và lỏng tồn tại ở trạng thái cân bằng và nhiệt bổ sung sẽ chuyển nhôm rắn thành lỏng mà không làm thay đổi nhiệt độ. Các loại có độ tinh khiết thương mại, hợp kim đúc và hợp kim rèn hoạt động khác nhau do tạp chất và các chất bổ sung có chủ ý làm lan truyền quá trình chuyển đổi trong một phạm vi nhiệt độ.
Hầu hết mọi quy trình sản xuất nhôm đều được định vị tương ứng với điểm nóng chảy. Quá trình đúc hoạt động phía trên nó, quá trình đùn hoạt động bên dưới nó và quá trình hàn xuyên qua nó một cách cục bộ. Biết quy trình của bạn nằm ở đâu sẽ ngăn ngừa những lỗi chất lượng phổ biến nhất.
Đúc là quá trình chủ đạo duy nhất vượt qua hoàn toàn điểm nóng chảy. Hợp kim đúc khuôn được giữ ở nhiệt độ khoảng 680°C đến 740°C nên kim loại có đủ nhiệt độ để lấp đầy các phần khuôn mỏng trước khi đóng băng. Chất lỏng cho xưởng đúc biết mức độ quá nhiệt hiện có; Solidus cho họ biết khi nào vật đúc đủ ổn định để phóng ra. Đúc trọng lực và đúc cát tuân theo cùng một logic ở nhiệt độ hơi khác nhau.
Hàn làm nóng một vùng nhỏ trên điểm nóng chảy, nhưng nhôm làm cho điều này khó hơn so với chỉ riêng nhiệt độ cho thấy. Mỗi bề mặt nhôm đều mang một lớp oxit mỏng nóng chảy ở nhiệt độ khoảng 2072°C, do đó lớp oxit vẫn ở trạng thái rắn trong khi kim loại cơ bản bên dưới đã nóng chảy. Đó là lý do tại sao hàn TIG và MIG phụ thuộc vào dòng điện xoay chiều và hoạt động làm sạch oxit, đồng thời tại sao việc chuẩn bị kém dẫn đến tạp chất oxit và độ xốp. Nhôm cũng không đưa ra cảnh báo trực quan nào trước khi tan chảy: nó không phát sáng màu đỏ như thép, vì vậy vũng hàn quá nóng có thể sụp đổ mà không có bất kỳ tín hiệu rõ ràng nào.
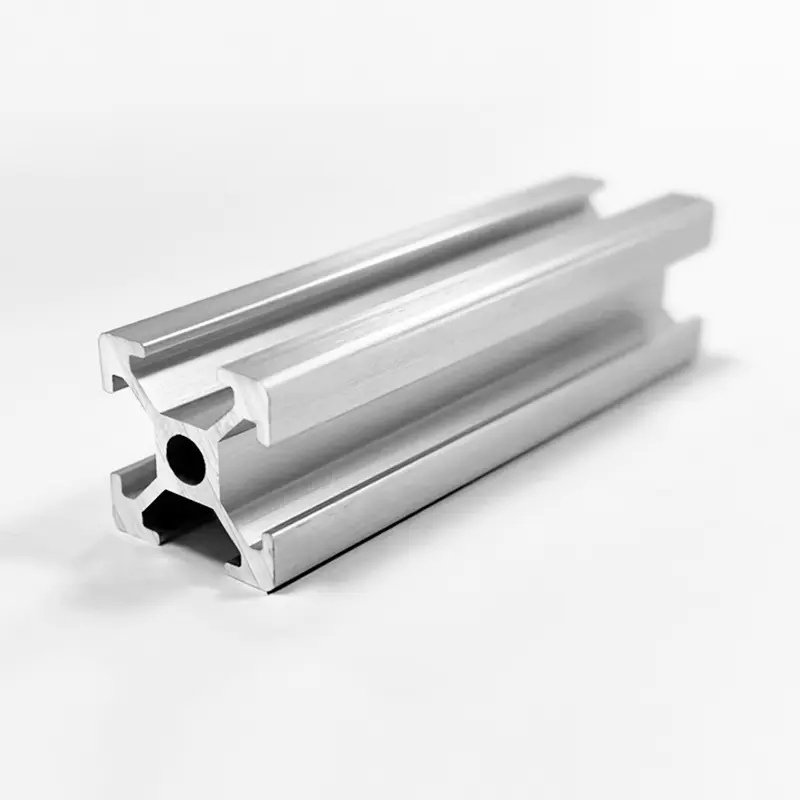
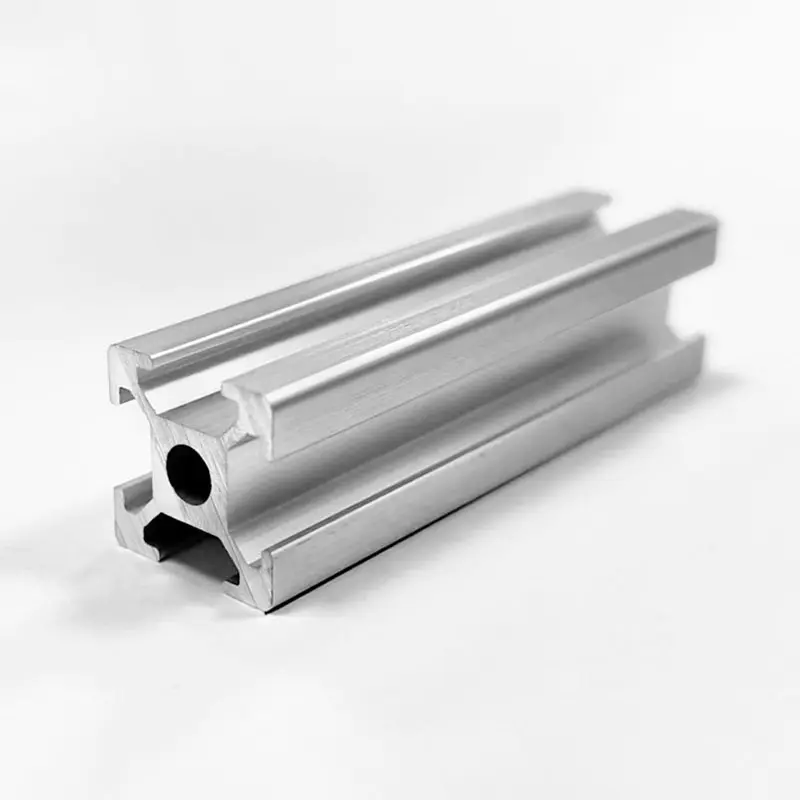
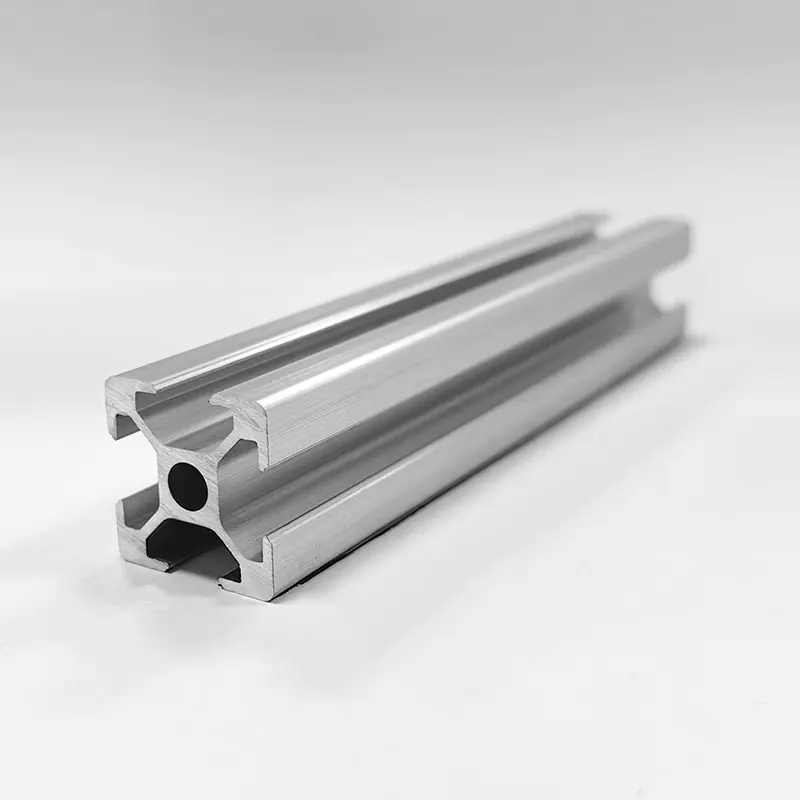
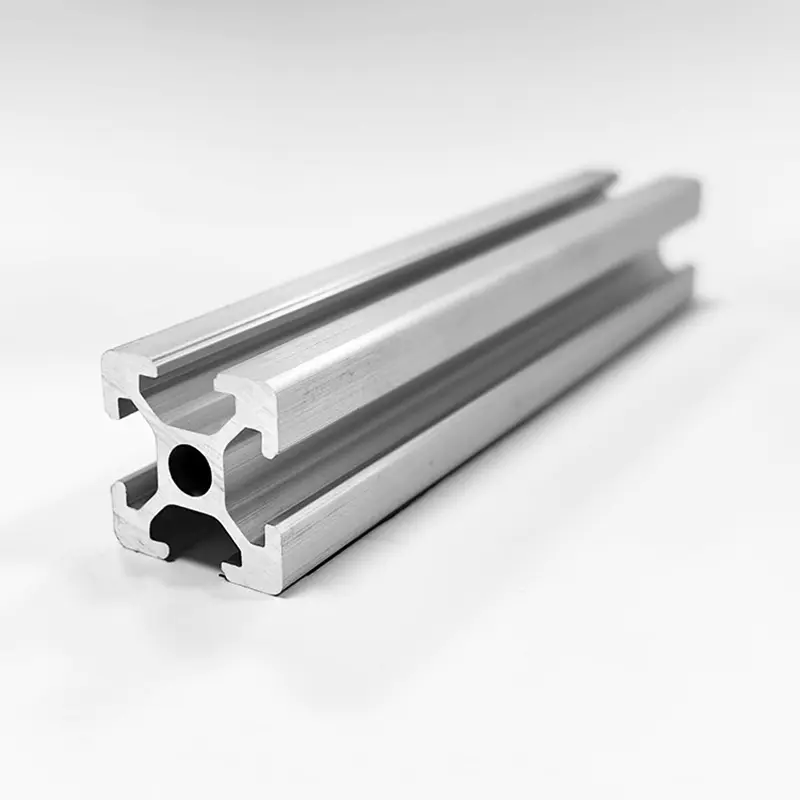
Quá trình ép đùn có chủ ý giữ kim loại ở trạng thái rắn. Các phôi hợp kim 6xxx được nung nóng trước ở nhiệt độ khoảng 450-500°C, thấp hơn nhiều so với chất rắn, do đó vật liệu trở nên mềm và dẻo nhưng không bao giờ nóng chảy một phần. Đó là điều cho phép các mặt cắt phức tạp được đẩy qua khuôn trong khi vẫn giữ được dung sai chặt chẽ. Với tư cách là nhà sản xuất hồ sơ đùn nhôm công nghiệp , chúng tôi coi nhiệt độ phôi thép là một trong những thông số được kiểm soát nhiều nhất trên máy ép: quá lạnh và vết rách biên dạng, quá nóng và chất lượng bề mặt bị suy giảm, và ở phần rắn, phần bắt đầu nứt. Đối với các phần đóng khung tiêu chuẩn như của chúng tôi Hồ sơ đùn nhôm T-slot dòng 2020 , làm nóng trước ổn định giữ cho mặt cắt ngang chính xác từ đồng hồ đầu tiên đến đồng hồ cuối cùng.
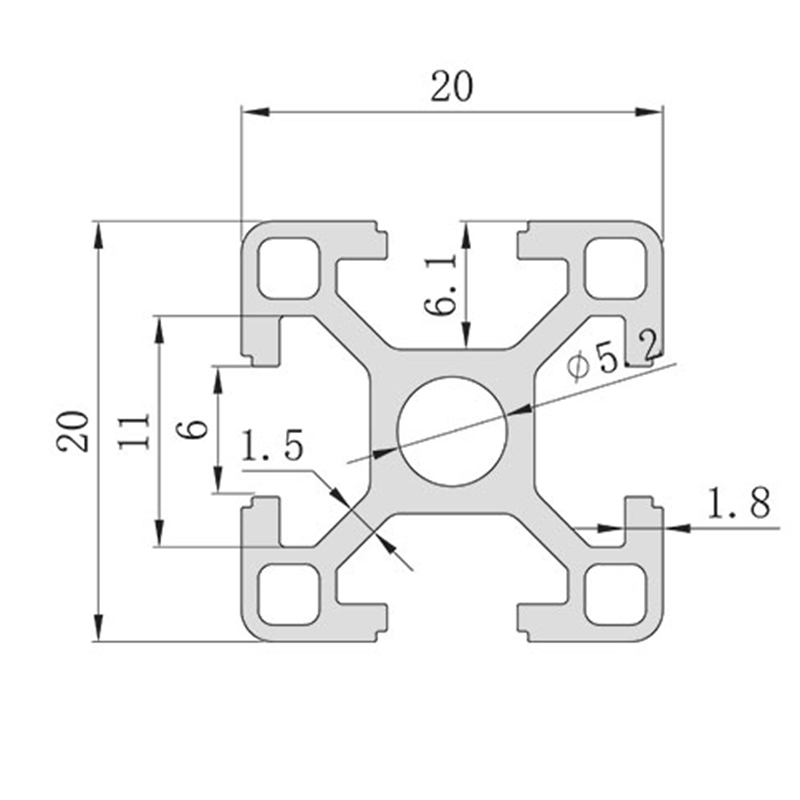 Cấu hình ép đùn nhôm dòng OEM 2020 với thiết kế khe chữ T 6mm Nhà cung cấp, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. là nhà sản xuất hồ sơ ép đùn nhôm dòng 2020 bán buôn tại Trung Quốc với thiết kế khe t 6mm. Xem sản phẩm →
Nhôm nguyên chất tan chảy ở nhiệt độ cao duy nhất. Ngay sau khi các nguyên tố hợp kim được thêm vào, quá trình chuyển đổi sẽ lan rộng trong một phạm vi. các chất rắn là nhiệt độ cao nhất mà tại đó hợp kim vẫn ở trạng thái rắn hoàn toàn; cái liquidus là nhiệt độ thấp nhất mà tại đó nó hoàn toàn ở dạng lỏng. Giữa hai pha rắn và lỏng cùng tồn tại, điều này là bình thường trong quá trình đúc nhưng lại nguy hiểm trong quá trình xử lý nhiệt và hàn.
| hợp kim | tính khí | Chất rắn (° C) | Chất lỏng (° C) | Ứng dụng điển hình |
|---|---|---|---|---|
| 6063 | T5/T6 | 615 | 655 | Cấu hình ép đùn, khung, mặt cắt kiến trúc |
| 6061 | T6 | 582 | 652 | Các phần kết cấu, cụm hàn |
| 5052 | H32 | 607 | 649 | Tấm biển, tấm gia công |
| 7075 | T6 | 477 | 635 | Các thành phần hàng không vũ trụ có độ bền cao |
| A356 | diễn viên T6 | 574 | 610 | Bánh xe đúc, vỏ bơm |
Lưu ý độ lan rộng: 6061 đã nóng chảy một phần ở nhiệt độ trên 582°C, mặc dù nó không ở dạng lỏng hoàn toàn cho đến khi nhiệt độ 652°C. Khuôn ép đùn nằm bên dưới khối rắn để tránh nứt nóng. Trong xử lý nhiệt, việc vượt quá chất rắn sẽ gây ra hiện tượng nóng chảy ban đầu và phá hủy vĩnh viễn các tính chất cơ học của bộ phận.
Một số biến số trong thế giới thực thay đổi cách hoạt động của điểm nóng chảy lý thuyết trên sàn phân xưởng.
Silicon và đồng làm giảm phạm vi nóng chảy hơn bất kỳ chất bổ sung thông thường nào khác. Eutectic nhôm-silic nằm ở nhiệt độ khoảng 577°C với khoảng 12,6% silicon, đó là lý do tại sao hầu hết các hợp kim đúc vẫn có thể hoạt động được ở nhiệt độ mà hợp kim rèn vẫn còn rắn. Magiê và kẽm cũng làm giảm chất rắn, như dòng 7075 trong Bảng 1 cho thấy. Do đó, việc lựa chọn hợp kim không thể tách rời khỏi việc lựa chọn quy trình.
Nhôm có độ tinh khiết 99,99% nóng chảy trong khoảng nhiệt độ 660,32°C. Các loại có độ tinh khiết thương mại 99,5-99,8% có chứa vết sắt và silicon làm mở rộng quá trình chuyển đổi thêm một vài độ. Đối với hầu hết các công trình kết cấu, sự khác biệt là không đáng kể, nhưng đối với việc hàn đồng và đúc chính xác, nó sẽ thay đổi việc lựa chọn chất độn và thời gian ngâm.
Nhôm oxit nóng chảy ở nhiệt độ khoảng 2072°C, cao hơn khoảng ba lần so với kim loại bên dưới nó. Trong quá trình hàn và hàn đồng, lớp này phải được phá vỡ hoặc loại bỏ, nếu không kim loại nóng chảy không thể làm ướt mối nối. Trong quá trình nấu chảy để đúc, lớp oxit nổi lên trên và có thể được hớt qua, nhưng nó cũng giữ lại khí và tạp chất nếu được khuấy vào lớp tan chảy. Lớp oxit không làm thay đổi điểm nóng chảy của kim loại nhưng đó là nguyên nhân chính khiến nhôm khó hàn hơn thép.
Đối với mục đích kỹ thuật, cả áp suất và tốc độ gia nhiệt đều không có ảnh hưởng thực tế đến điểm nóng chảy của nhôm. Hiệu ứng áp suất chỉ xuất hiện trong nghiên cứu áp suất cao chuyên biệt và tốc độ gia nhiệt ảnh hưởng đến mức độ bạn quan sát quá trình chuyển đổi chính xác chứ không phải bản thân giá trị cân bằng. Hãy tin vào bảng dữ liệu vật liệu chứ không phải số liệu nhiệt kế.
Đối với một khung hồ sơ nhôm , điểm nóng chảy hầu như không bao giờ đạt đến giới hạn thiết kế. Khung được thiết kế chống biến dạng, cường độ chảy và độ cứng của khớp, không bị nóng chảy. Nhiệt độ vẫn còn quan trọng theo hai cách.
Đầu tiên, sử dụng liên tục ở nhiệt độ trên khoảng 250-300°C sẽ làm mềm nhiệt độ 6xxx tiêu chuẩn rất lâu trước khi xảy ra hiện tượng nóng chảy: hiệu ứng lão hóa đảo ngược, độ bền giảm và các mối nối bị kẹp có thể bị dão. Thứ hai, bất kỳ hoạt động hàn hoặc hàn đồng nào được thực hiện trên khung đều gây ra hiện tượng nóng chảy cục bộ làm mất đi vùng chịu ảnh hưởng nhiệt. Nếu khung máy phải chịu tải gần mối hàn, hãy điều chỉnh lại tuổi thọ sau khi hàn hoặc thiết kế lại mối nối.
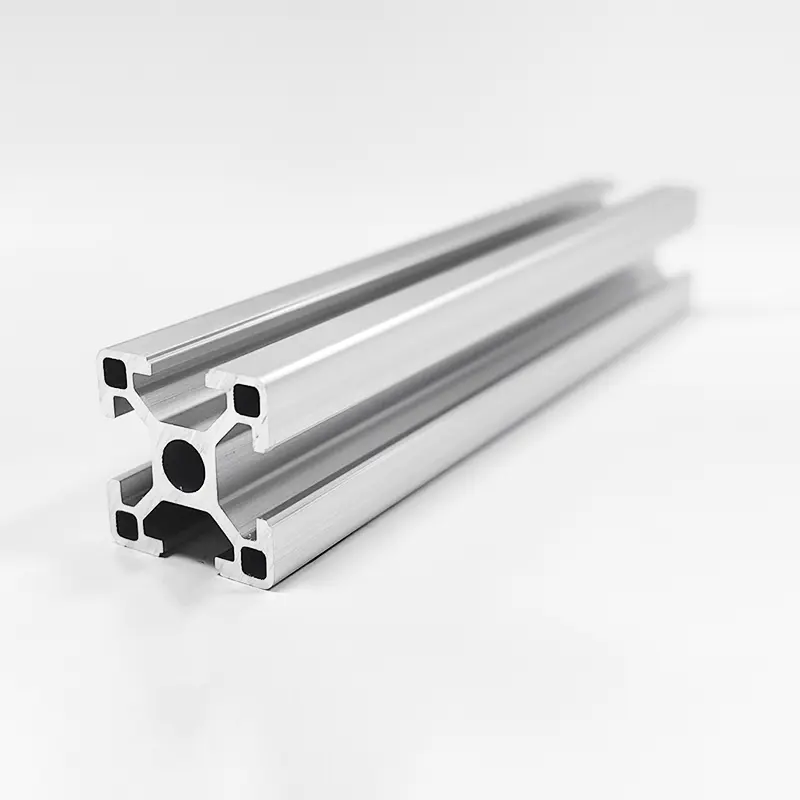
Đối với các kết cấu chịu lực có tải trọng rung hoặc điểm, mô đun đàn hồi thấp của nhôm có nghĩa là độ cứng của mặt cắt sẽ phát huy tác dụng. Chúng tôi thường đề xuất các phần tường nặng hơn như Cấu hình nhôm 4040 khe chữ T chịu lực dày thay vì bù bằng hợp kim mạnh hơn, vì khung trở nên cứng hơn mà không thay đổi tính chất hàn hoặc đặc tính nóng chảy. Khi bạn so sánh các loại loạt và tải, một hướng dẫn kỹ thuật thực tế để Hệ thống đùn nhôm T-slot tiết kiệm thời gian thiết kế hơn là kiểm tra lại nhiệt độ nóng chảy.
 OEM HS-8-4040B Cấu hình nhôm T-Slot 4040 chịu lực dày, Tường T 2,5mm Shanghai Huishuo Aluminium Industry Technology Co., Ltd. là nhà bán buôn Trung Quốc HS-8-4040B T-Slot 4040 Nhôm chịu lực dày... Xem sản phẩm →
| kim loại | Điểm nóng chảy (° C) | Điểm nóng chảy (° F) | So sánh với nhôm |
|---|---|---|---|
| kẽm | 419.5 | 787 | Hạ xuống; bảo vệ thép như một lớp phủ mạ kẽm |
| Magie | 650 | 1202 | Tương tự; được sử dụng trong đúc nhẹ |
| Nhôm (tinh khiết) | 660.3 | 1220.6 | Tài liệu tham khảo |
| Đồng thau (điển hình) | 900-940 | 1650-1720 | Cao hơn; khó đúc và gia công hơn |
| đồng | 1084.6 | 1984 | Cao hơn nhiều; độ dẫn tuyệt vời |
| Thép không gỉ | 1400-1450 | 2550-2640 | Cao hơn nhiều; dịch vụ nhiệt độ cao |
| Thép nhẹ | 1370-1510 | 2500-2750 | Cao hơn nhiều; mặc định cấu trúc |
Hậu quả quan trọng nhất là kinh tế. Phạm vi nóng chảy vừa phải của nhôm chính là yếu tố giúp cho quá trình ép đùn và đúc khuôn nhanh chóng và giá cả phải chăng. Thép và thép không gỉ cần nhiều năng lượng hơn để nấu chảy và tạo hình, đó là lý do tại sao các công trình kết cấu nặng vẫn ưa chuộng thép trong khi khung, vỏ nhẹ và các bộ phận tản nhiệt lại ưa chuộng nhôm. Giới hạn nhiệt độ tương tự có nghĩa là nhôm không thể sử dụng liên tục ở nhiệt độ trên khoảng 300°C: nó sẽ không tan chảy, nhưng sẽ mất nhiệt và rão khi chịu tải.
Đưa điểm nóng chảy vào làm việc tại văn phòng thiết kế, không chỉ trong lò nung:
Trong các cơ sở sản xuất của chúng tôi, điểm nóng chảy quyết định cách thức tạo ra một bộ phận chứ không phải liệu nó có thể được tạo ra hay không. Nếu một hình học phải được đúc, chúng tôi làm mát nó từ chất lỏng bằng các thông số được kiểm soát. Nếu nó phải được hàn, chúng tôi sẽ quản lý lượng nhiệt đầu vào cục bộ. Nếu nó phải được gia công, chúng tôi áp dụng Gia công nhôm CNC với nguồn cấp dữ liệu, tốc độ và lưu lượng chất làm mát được kiểm soát.
 Bán Buôn Nhà Máy Gia Công Nhôm CNC, Nhà Sản Xuất Shanghai Huishuo Aluminium Industry Technology Co., Ltd. là nhà sản xuất Gia công nhôm CNC của Trung Quốc và Nhà máy gia công nhôm CNC... Xem sản phẩm →
Biết rằng nhôm nguyên chất nóng chảy ở 660,32°C là phần dễ dàng. Câu hỏi kỹ thuật thực sự là hợp kim nào, quy trình nào và cửa sổ nhiệt độ nào tạo ra bộ phận bạn cần. Bắt đầu với loạt hợp kim, kiểm tra chất rắn và chất lỏng, sau đó thực hiện quy trình.

Điện thoại
+86-021-5788 5585
+86-133 8191 2789
Địa chỉ
Số 218, đường Zhongde, thị trấn Xiaokunshan, quận Songjiang, Thượng Hải, Trung Quốc
Phương tiện truyền thông