hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Thanh 6063-T5 được ép đùn ở nhiệt độ khoảng 480 độ C và được làm nguội trong không khí tĩnh đạt giới hạn chảy gần 145 MPa trong khi chỉ nặng 2,70 g/cm3, khoảng 1/3 mật độ thép. Hai con số đó giải thích hầu hết các quyết định trong các dự án khung công nghiệp bao gồm bệ máy, hệ thống bảo vệ, trạm làm việc và kết cấu băng tải. Tuy nhiên, các đặc tính của hợp kim nhôm không bao giờ là một con số duy nhất trên biểu dữ liệu. Chúng là sự kết hợp giữa độ bền, trọng lượng, khả năng chống ăn mòn, độ dẫn điện và khả năng sản xuất, và sự cân bằng sai sẽ nhanh chóng xuất hiện khi khung bị lệch khi chịu tải hoặc bề mặt bị ố trong xưởng ẩm ướt. Tại Shanghai Huishuo Aluminium Industry Technology Co., Ltd., các cuộc thảo luận lựa chọn hồ sơ bắt đầu từ những đặc tính này, bởi vì hợp kim và tính khí được chọn ở giai đoạn khuôn quyết định mọi thứ sau: tùy chọn độ dày thành, loại tải trọng, chất lượng hoàn thiện và chi phí cuối cùng. Hướng dẫn này đưa ra các đặc tính quan trọng, so sánh các họ hợp kim phổ biến với số liệu thực và biến những số liệu đó thành danh sách kiểm tra đặt hàng thực tế.
Đặc tính hợp kim nhôm là các đặc tính có thể đo lường được của một hợp kim nhất định, bao gồm mật độ, độ bền, khả năng chống ăn mòn, độ dẫn điện và khả năng gia công, quyết định liệu nó có tồn tại trong một ứng dụng cụ thể hay không.
Nhôm nguyên chất mềm và dẻo, lý tưởng cho dây cáp lá mỏng và dây dẫn nhưng gần như vô dụng đối với khung chịu lực. Hợp kim thay đổi điều đó. Việc bổ sung magie, silicon, đồng, mangan hoặc kẽm có kiểm soát, kết hợp với phương pháp xử lý nhiệt và gia công phù hợp, sẽ nâng độ bền kéo tối đa từ khoảng 90 MPa ở độ tinh khiết thương mại 1100 lên khoảng 570 MPa ở 7075-T6, trong khi mật độ vẫn ở mức gần 2,70 g/cm3 trên hầu hết toàn bộ phạm vi.
Đối với khung khe chữ T công nghiệp, quyết định thực tế là 6063 đối với biên dạng tiêu chuẩn và 6061 khi liên quan đến tải trọng cao hơn hoặc gia công CNC nặng.
Ký hiệu gồm bốn chữ số thông báo nguyên tố hợp kim chính: 1xxx là độ tinh khiết thương mại, đồng 2xxx, mangan 3xxx, magie 5xxx, magie 6xxx cộng với silicon và kẽm 7xxx. Mỗi dòng đánh đổi khả năng ép đùn với độ bền theo cách có thể dự đoán được và bảng bên dưới thu thập các giá trị điển hình ở nhiệt độ phòng.
| Hợp kim và tính khí | Các nguyên tố hợp kim chính | Độ bền kéo | Sức mạnh năng suất | Mật độ | sử dụng điển hình |
| 1100-O | 99,0 phần trăm Al tối thiểu | 90 đến 130 MPa | 35 MPa | 2,71 g/cm3 | Thiết bị lá, hóa chất và thực phẩm |
| 5052-H32 | 2,5 phần trăm Mg | 230 MPa | 195 MPa | 2,68 g/cm3 | Tấm kim loại, hàng hải và các bộ phận vận tải |
| 6063-T5 | Mg 0,45 đến 0,9, Si 0,2 đến 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | Cấu hình khe chữ T, khung kiến trúc |
| 6061-T6 | Mg 0,8 đến 1,2, Si 0,4 đến 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Các bộ phận kết cấu, linh kiện gia công CNC |
| 7075-T6 | Zn 5,1 đến 6,1, Mg 2,1 đến 2,9, Cu 1,2 đến 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Dụng cụ hàng không vũ trụ và ứng suất cao |
Khi một dự án nằm giữa hai con ngựa 6-series đó, các yếu tố quyết định là phản ứng dập nguội và khối lượng gia công. Chúng tôi so sánh chúng một cách chi tiết trong Hướng dẫn lựa chọn kỹ thuật 6061 so với 6063 .
Họ 6xxx chiếm ưu thế trong ép đùn công nghiệp vì magie và silicon tạo thành Mg2Si kết tủa phản ứng với quá trình xử lý nhiệt, do đó hợp kim có được độ bền thực sự trong khi vẫn đủ mềm để đẩy qua các khuôn phức tạp ở nhiệt độ 450 đến 500 độ C.
Kim loại làm cho khuôn mềm và những gì xảy ra trong vài giờ tiếp theo sẽ quyết định các đặc tính cuối cùng của hợp kim nhôm. Ở nhiệt độ T5, biên dạng được làm nguội khi ép bằng không khí cưỡng bức và sau đó được lão hóa, giúp giữ độ biến dạng ở mức thấp trên các bộ phận khung dài và mảnh. Ở nhiệt độ T6, mặt cắt được làm nguội bằng nước và được ủ nhân tạo ở nhiệt độ khoảng 180 độ C, giúp tăng độ bền nhưng cũng hạn chế ứng suất dư nhiều hơn, một điều thực sự cần cân nhắc đối với các bức tường mỏng.
Đây là lý do tại sao phạm vi tiêu chuẩn của hồ sơ đùn nhôm công nghiệp từ một nhà máy chuyên dụng được chế tạo gần như hoàn toàn trên 6063, trong đó 6061 dành riêng cho các bộ phận kết cấu nặng và tấm gia công CNC.
Sau khi hợp kim và nhiệt độ được cố định, độ dày thành và kích thước loạt sẽ trở thành đòn bẩy thiết thực để điều chỉnh khả năng chịu tải, độ cứng và chi phí.
Hai cấu hình 4040 có kích thước bên ngoài giống hệt nhau có thể khác nhau hơn 60% về độ dày thành, từ tường tiết kiệm 2,0 mm đến tường cường độ cao 3,2 mm. Độ lệch bị chi phối bởi mômen quán tính của mặt cắt ngang, do đó bức tường dày hơn giữ được sự thẳng hàng lâu hơn đáng kể dưới cùng một tải trọng.
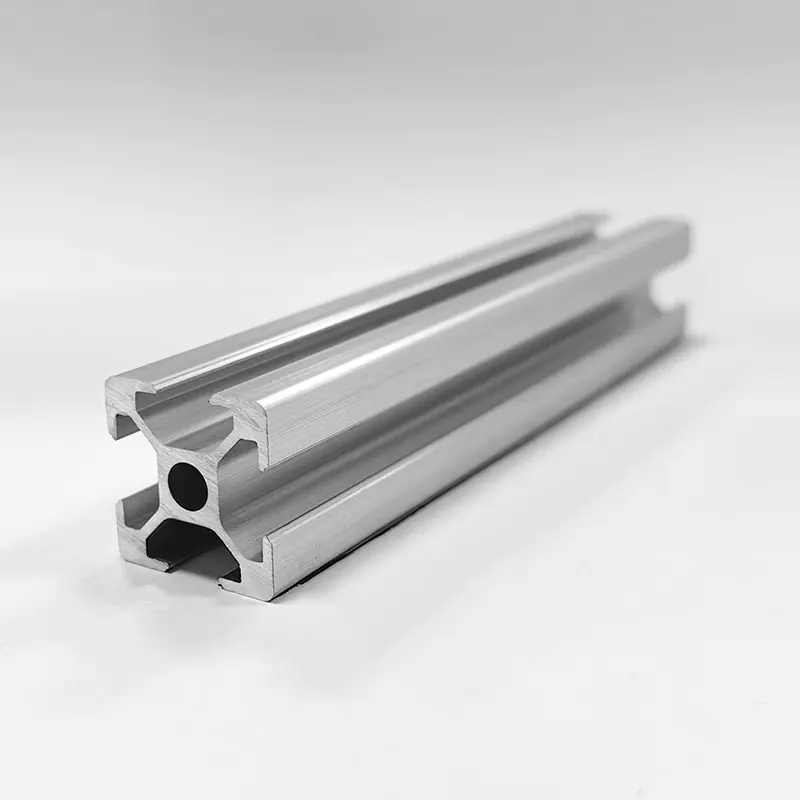
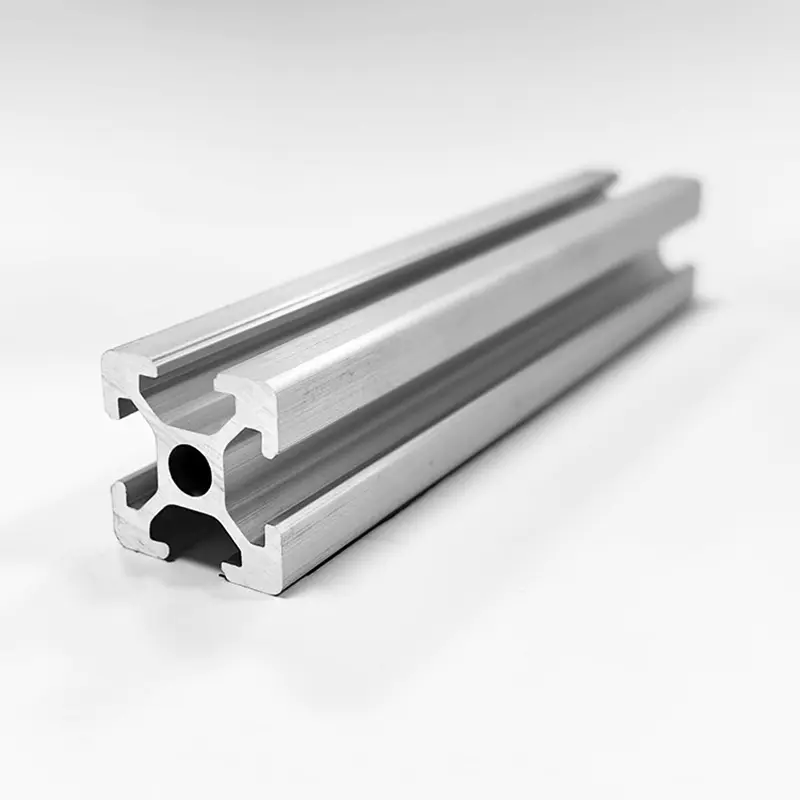
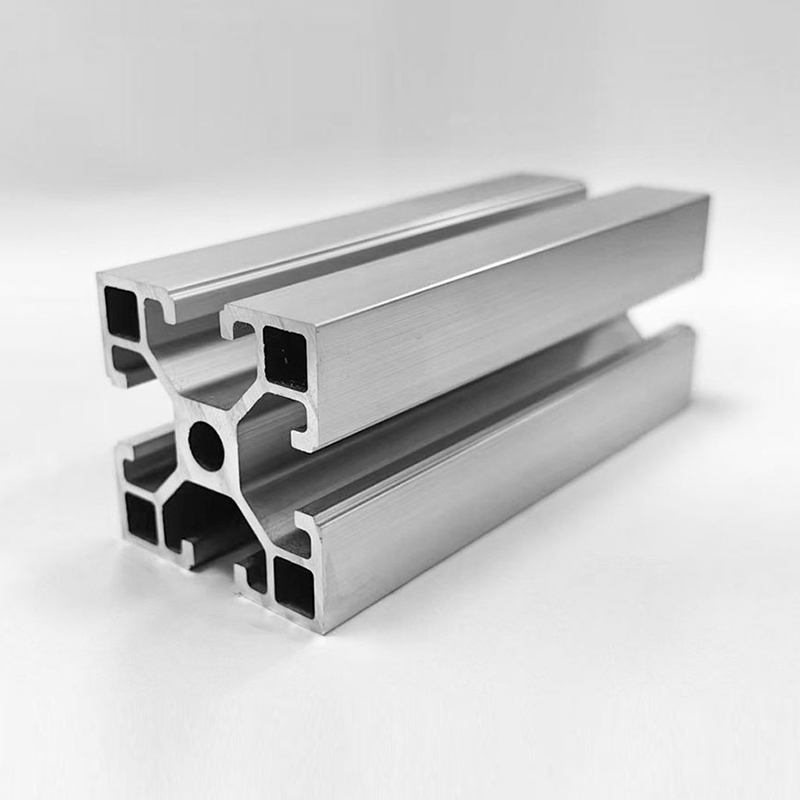 HS-8-4040F Cấu hình nhôm T-Slot 4040 tiết kiệm với tường 2.0mm Với mặt cắt ngang 40x40mm, tường 2,0mm và khe cắm 8,2mm, cấu hình kinh tế này phù hợp với các công trình có chi phí nhạy cảm. Nó tương phản với các biến thể 4040 có thành dày hơn được thảo luận gần đây, mang đến tùy chọn khung nhẹ phù hợp với ngân sách. Xem sản phẩm →
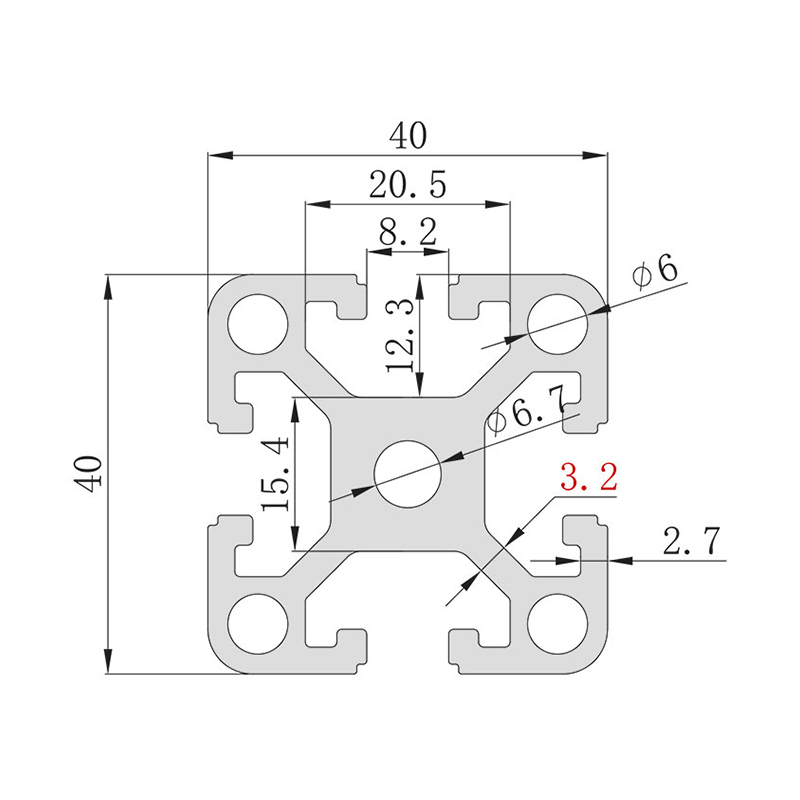 HS-8-4040D Cấu hình 4040 cường độ cao với tường dày 3,2mm Cấu hình 4040 tường 3,2mm này nặng 1,88kg/m và chống biến dạng dưới tải nặng, minh họa trực tiếp lợi thế của tường dày hơn được mô tả ở trên. Thiết kế không có lỗ của nó cho phép khoan linh hoạt cho các khung chịu lực nặng tùy chỉnh. Xem sản phẩm →
Chiều rộng khe cũng quan trọng: khe rộng 10,2mm chứa các đai ốc và bu lông nặng hơn khe 6mm, đó là lý do tại sao các cấu hình dòng 45 và 50 neo giữ hầu hết các công trình có nhịp lớn và siêu nặng. Ở đầu bên kia của thang đo, các phòng thí nghiệm và khu vực chiếu sáng ưu tiên trọng lượng và khả năng xử lý gọn gàng hơn công suất thô, đó là lúc các biến thể 3030 thành mỏng giành được vị trí của mình.
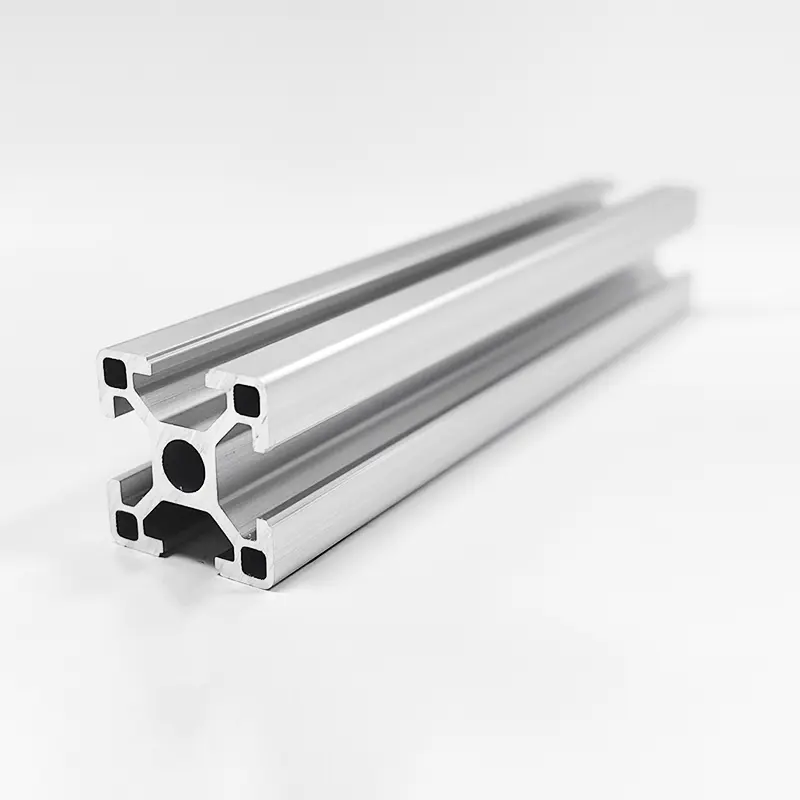
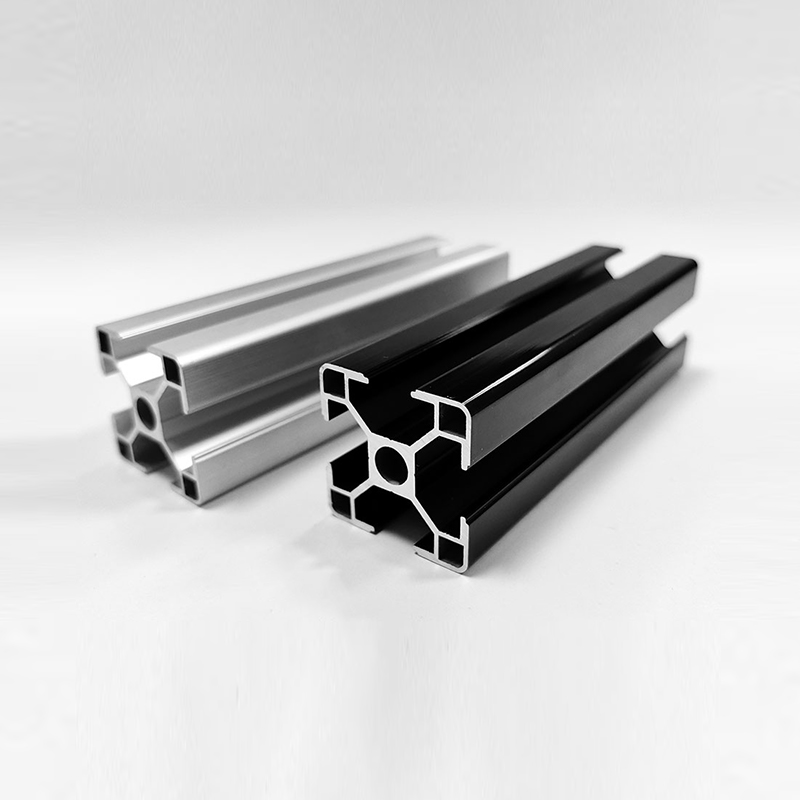 HS-8-3030QL Cấu hình khe chữ T 3030 nhẹ cho cấu trúc phòng thí nghiệm Với trọng lượng chỉ 0,58kg/m với tường 1,4mm, biên dạng 30x30mm này phù hợp với các ứng dụng trong phòng thí nghiệm nhẹ và vỏ bọc được đề cập gần đó, nơi việc tiết kiệm trọng lượng và xử lý sạch sẽ quan trọng hơn khả năng chịu tải tối đa. Xem sản phẩm →
Các đặc tính của tiêu đề là mật độ thấp ở khoảng 2,70 g/cm3, độ bền kéo trong khoảng từ 90 đến 570 MPa tùy thuộc vào dòng và nhiệt độ, khả năng chống ăn mòn mạnh từ màng oxit tự sửa chữa, độ dẫn nhiệt và điện cao cũng như khả năng ép đùn và gia công tuyệt vời.
6063 ở nhiệt độ T5 hoặc T6 là tiêu chuẩn trong ngành vì nó đùn ra thành các khe mỏng, chính xác và anod hóa đồng đều. 6061-T6 là lựa chọn nâng cao cho các khung và bộ phận chịu tải cao cần gia công CNC đáng kể.
Cả hai đều bắt đầu như một quá trình đùn giống nhau. T5 được làm mát bằng không khí tại máy ép và lão hóa, đạt độ bền kéo khoảng 185 MPa, trong khi T6 được làm nguội bằng nước và lão hóa nhân tạo, đạt khoảng 240 MPa. Sự đánh đổi là nguy cơ biến dạng cao hơn một chút với T6 trên các phần mỏng.
Không. Anodizing chuyển đổi bề mặt thành lớp oxit 5 đến 25 micromet giúp cải thiện khả năng chống ăn mòn và độ cứng bề mặt, nhưng nó không làm thay đổi độ bền khối của mặt cắt.

Điện thoại
+86-021-5788 5585
+86-133 8191 2789
Địa chỉ
Số 218, đường Zhongde, thị trấn Xiaokunshan, quận Songjiang, Thượng Hải, Trung Quốc
Phương tiện truyền thông