hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Độ bền cắt là ứng suất tối đa mà cấu hình nhôm có thể chống lại trước khi một mặt phẳng vật liệu trượt song song với tải trọng tác dụng và đối với hợp kim nhôm kết cấu, nó thường đạt từ 55 đến 65% độ bền kéo cuối cùng.
Trong khung ép đùn, lực cắt xuất hiện ở ba vị trí riêng biệt: thân bu lông, mối ren bên trong đai ốc chữ T và thành rãnh của biên dạng. Mỗi mặt phẳng có diện tích và điều kiện ràng buộc khác nhau nên mỗi mặt phẳng phải được kiểm tra độc lập; mặt phẳng yếu nhất chi phối khớp.
Anodizing không vào tính toán. Lớp oxit 5 đến 25 micromet cải thiện khả năng chống mài mòn bề mặt, nhưng độ bền cắt lớn được đảm bảo hoàn toàn bởi hợp kim cơ bản và nhiệt độ của quá trình ép đùn.
Trên các hợp kim nhôm thương mại, độ bền cắt trải dài từ khoảng 40 MPa đối với kim loại nguyên chất được ủ đến 330 MPa đối với 7075-T6 và hai hợp kim được sử dụng trong hầu hết các ép đùn khe chữ T, 6063 và 6061, cung cấp từ 117 đến 207 MPa tùy theo nhiệt độ.
| Hợp kim và tính khí | Độ bền cắt (MPa) | Độ bền cắt (psi) | Ứng dụng điển hình |
| 1100-O | 40-62 | 5.800-9.000 | Nhôm nguyên chất, hóa chất và các bộ phận nhẹ |
| 6063-T5 | 117 | 17.000 | Cấu hình đùn khe chữ T tiêu chuẩn |
| 5052-H32 | 138 | 20.000 | Tấm biển và tấm định hình |
| 6063-T6 | 152 | 22.000 | Cấu hình đùn khe chữ T |
| 6061-T6 | 207 | 30.000 | Cấu hình và khung máy ép đùn hạng nặng |
| 2024-T3 | 283 | 41.000 | Tấm cấu trúc hàng không vũ trụ |
| 7075-T6 | 330 | 48.000 | Phụ kiện hàng không vũ trụ và ứng suất cao |
Sự thay đổi tính khí rất quan trọng trong khung hình thực. Vật liệu ép đùn 6063-T6 chịu được tải trọng cắt trên mỗi milimet vuông cao hơn khoảng 30 phần trăm so với cùng một cấu hình trong 6063-T5 ở các kích thước thành giống hệt nhau, do đó, các mối nối có độ cắt cao phải chỉ định nhiệt độ và xác minh nó trên chứng chỉ vật liệu.
Độ bền cắt của nhôm được đo bằng các thử nghiệm cố định kiểu đục lỗ và cắt đơn, và cả hai đều yêu cầu kiểm soát khe hở chặt chẽ; khi tắt thiết lập, cường độ được báo cáo có thể thay đổi hơn 10 phần trăm trên cùng một vật liệu.
Ba biến làm hỏng kết quả thử nghiệm cắt nhiều hơn bất kỳ biến nào khác.
Đối với các biên dạng ép đùn, kết quả tiêu biểu nhất đến từ việc gia công một phiếu giảm giá phẳng từ thành biên dạng thực tế và thử nghiệm vật liệu chính xác đó chứ không phải từ các giá trị sổ tay sổ tay chung chung.
Khi không có sẵn giá trị cắt được chứng nhận, hãy ước tính cường độ cắt bằng 60% cường độ kéo cuối cùng; đối với hợp kim nhôm, điều này dự đoán độ bền cắt và độ bền cắt trung bình trong khoảng 5,5 phần trăm giá trị đo được.
Quy tắc 60 phần trăm là một công cụ ở giai đoạn ý tưởng, không thể thay thế cho dữ liệu đã được chứng nhận của nhà máy. Sau khi mối nối trở nên quan trọng, hãy yêu cầu chứng nhận đặc tính cơ học cho nhiệt ép đùn cụ thể hoặc chạy thử nghiệm đột dập trên phiếu giảm giá từ biên dạng được giao.
Sử dụng quy tắc trong các tình huống sau:
Trong thiết kế khung khe chữ T, độ bền cắt của vật liệu định hình quan trọng nhất ở mối nối, bởi vì các khung hầu như luôn bị hỏng ở mối nối đầu tiên thay vì ở giữa nhịp.
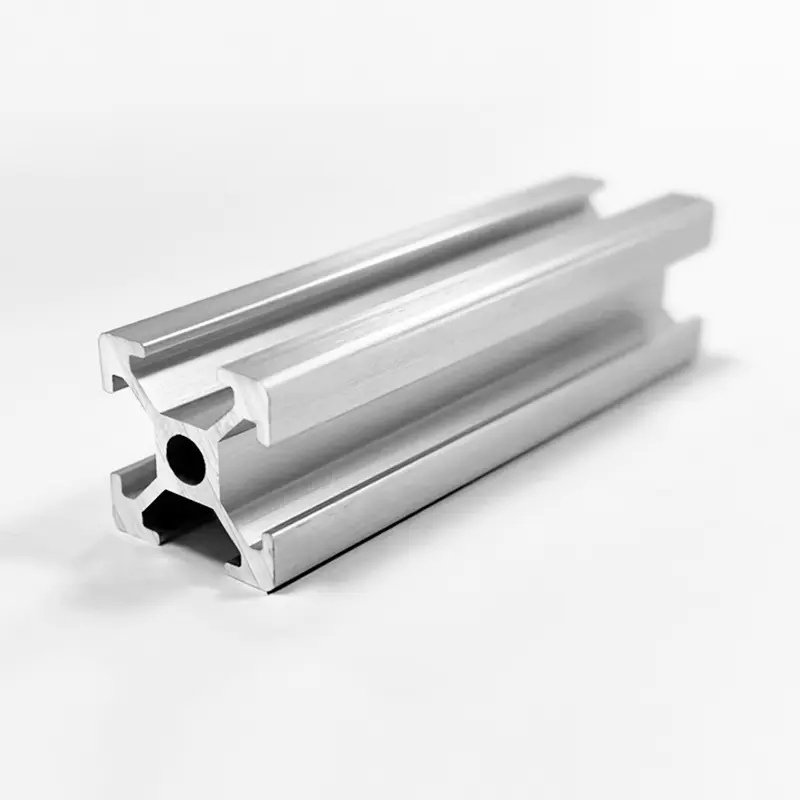
Mối nối rãnh chữ T được bắt vít được giới hạn bởi giá trị nhỏ nhất trong ba giá trị: khả năng cắt bu lông, cường độ dải ren đai ốc chữ T hoặc diện tích cắt của thành biên dạng phía sau khe. Trong các biên dạng thành mỏng, mép rãnh thường là mặt phẳng yếu nhất, đó là lý do tại sao các mối nối chịu tải quá tải sẽ có rãnh bị biến dạng hoặc nứt trước khi dây buộc bị cắt.
Độ dày của thành là đòn bẩy giúp tăng khả năng chịu lực của mối nối mà không cần thay đổi hợp kim. Cấu hình 4040 với thành 4,5 mm cung cấp diện tích cắt gần gấp đôi so với phiên bản thành mỏng 1,8 mm ở cùng hình dạng khe, trong khi cường độ cắt vật liệu duy trì ở mức 207 MPa cho 6061-T6 trong cả hai trường hợp.
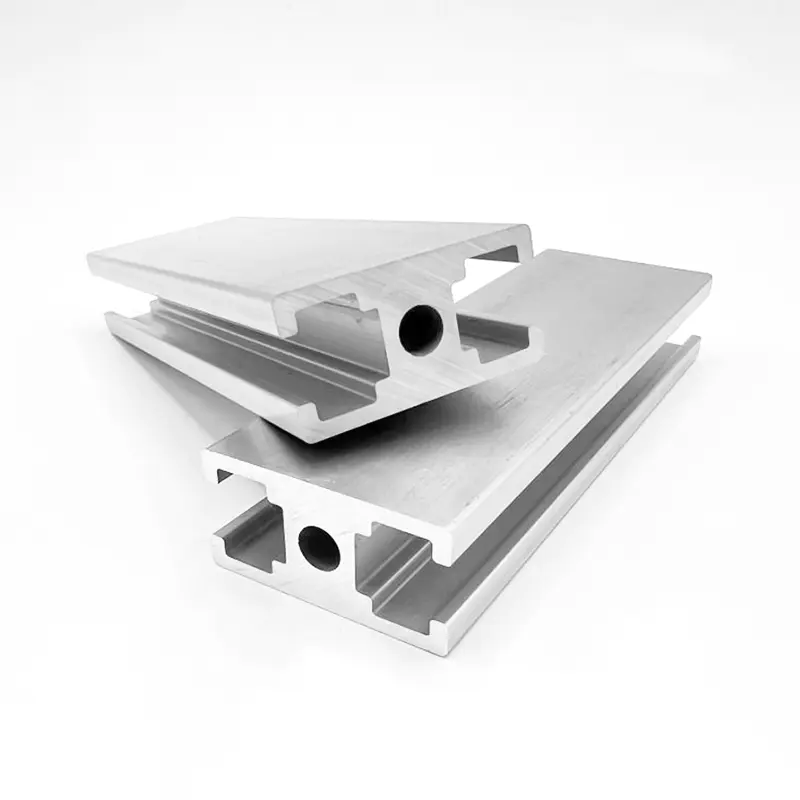
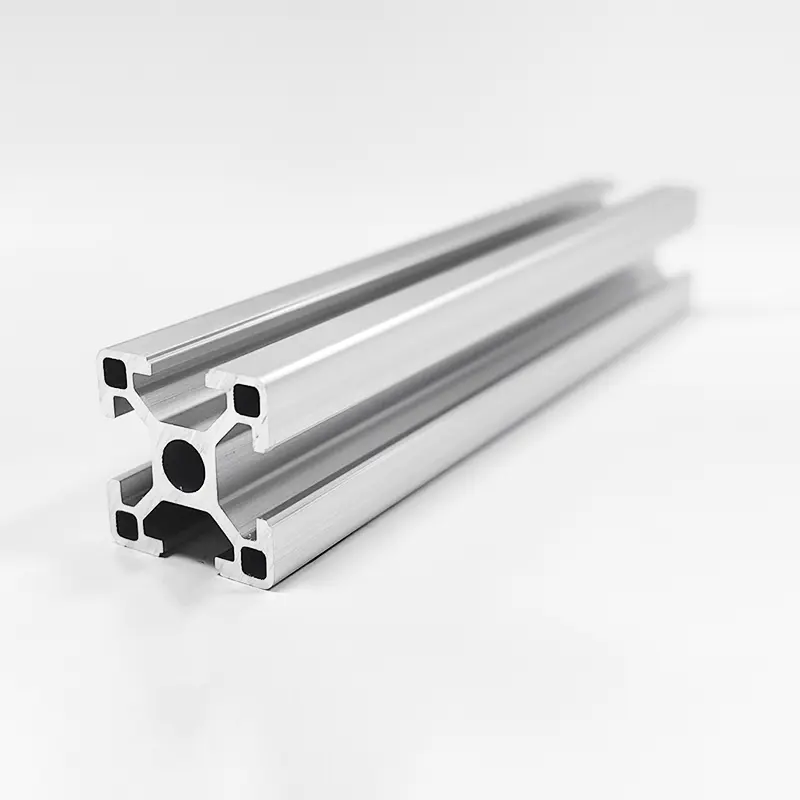
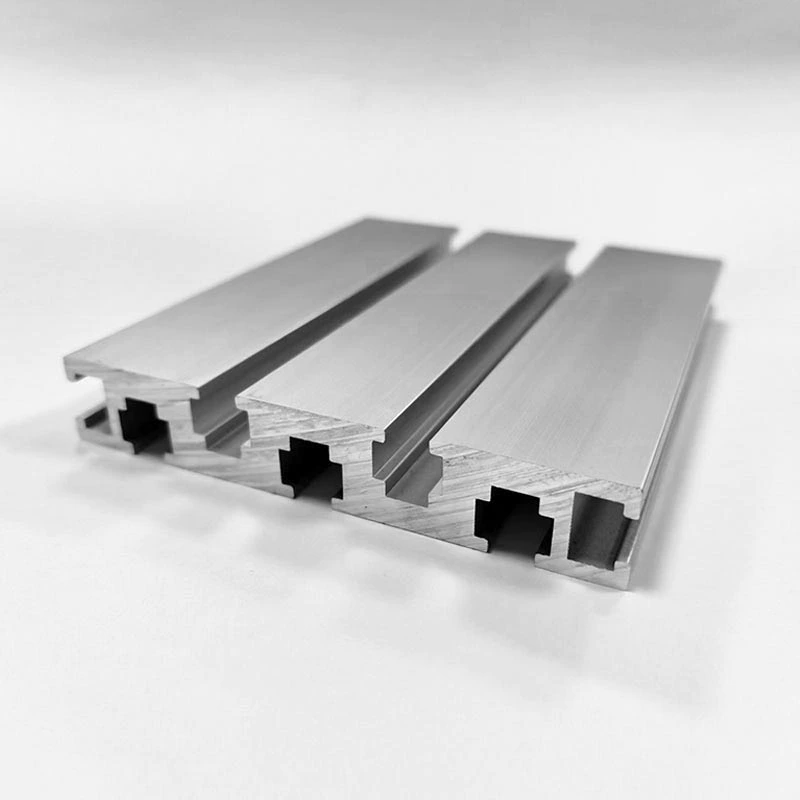
 HS-8-4040W Cấu hình nhôm T-Slot 4040 siêu nặng với tường 4,5mm Thành 4,5mm của cấu hình 4040 này gần như tăng gấp đôi diện tích cắt so với các phiên bản có thành mỏng, khiến nó trở thành lựa chọn mạnh mẽ cho các vùng khớp chịu tải trọng lặp đi lặp lại, như được nhấn mạnh trong cuộc thảo luận xung quanh về độ dày của thành và độ bền cắt. Xem sản phẩm →
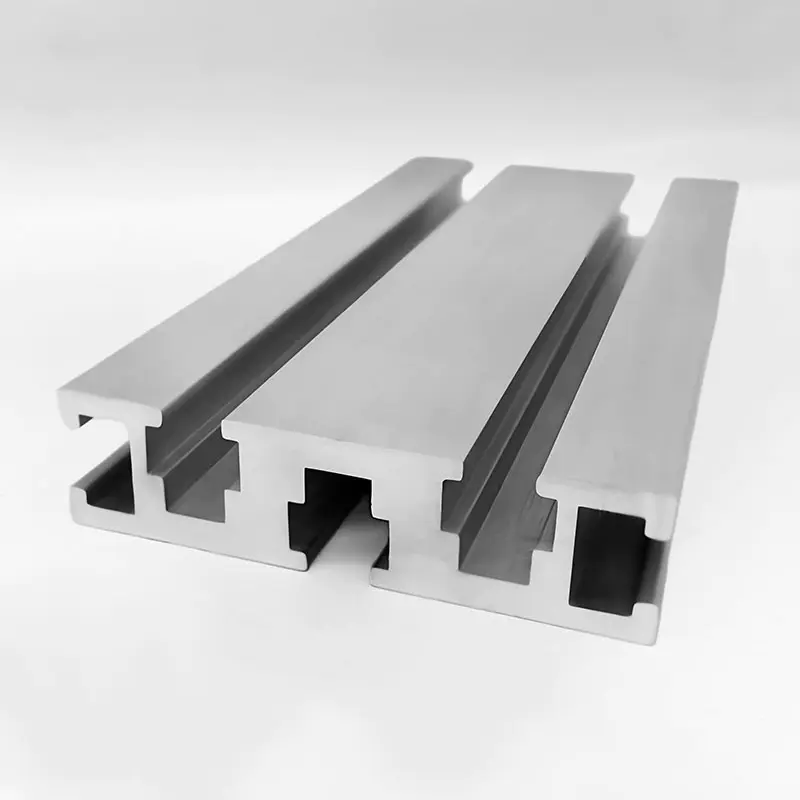
Đối với giá đỡ giàn, tay đòn côngxon và điểm nâng, hãy chỉ định hồ sơ 6061 hạng nặng với tường dày ở các vùng khe nối và dự trữ biên dạng tiêu chuẩn cho các nhịp còn lại. Phiên bản ngắn của so sánh 6061 và 6063 của chúng tôi: 6063-T5 phù hợp với khung nhẹ, trong khi 6061-T6 là mặc định kỹ thuật cho các mối nối chịu tải cắt lặp đi lặp lại.
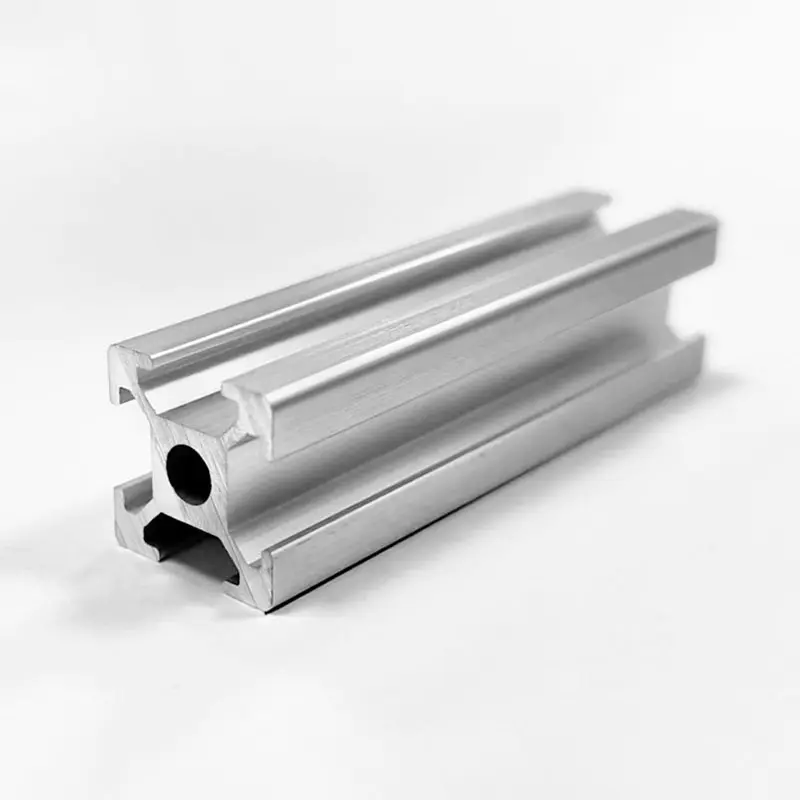
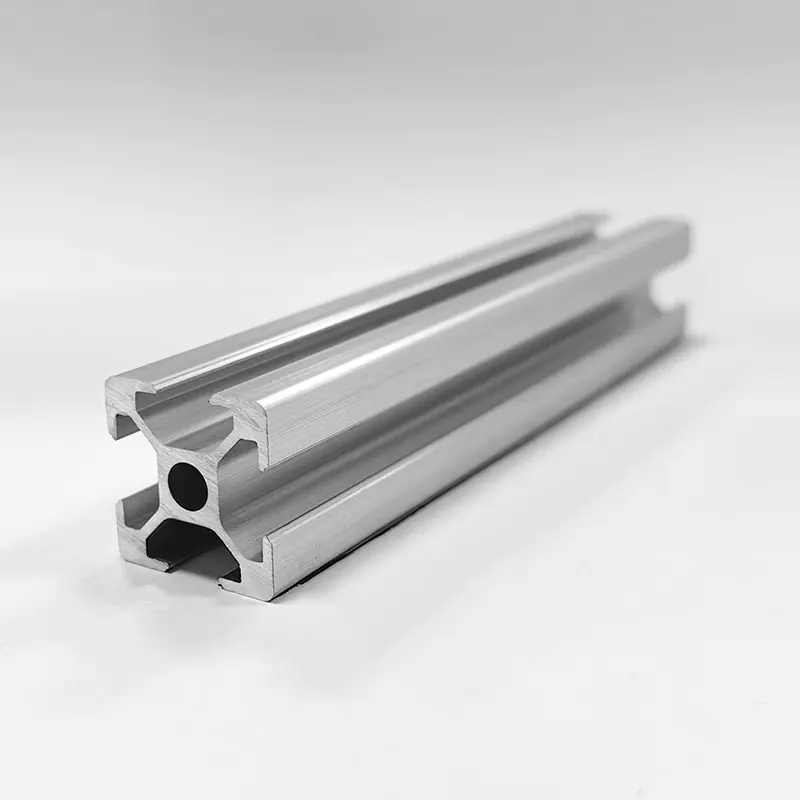
 HS-10-4545 Đùn nhôm 4545 hạng nặng với tường dày 2,4mm Lý tưởng cho các giá đỡ giàn và tay đòn đúc hẫng, cấu hình 45x45 này có thành 2,4mm để tăng thêm khả năng chịu lực của khớp nối. Khe chữ T 10,2mm của nó hỗ trợ các ốc vít nặng, lắp các ứng dụng trong đó nhấn mạnh hiệu suất cắt cấp 6061. Xem sản phẩm →
Sau khi thiết lập giới hạn cắt cho phép, hãy áp dụng hệ số an toàn ít nhất là 2 đối với tải trọng tĩnh và 3 đối với tải trọng động hoặc tải trọng đảo chiều trước khi so sánh nó với lực liên kết tác dụng.
Nhôm 6061-T6 có độ bền cắt được công bố là 207 MPa (30.000 psi). Đối với công việc thiết kế, hãy áp dụng quy tắc 60 phần trăm so với độ bền kéo tối đa 310 MPa của nó, mang lại khoảng 186 MPa, sau đó thêm hệ số an toàn dựa trên loại tải trọng.
Nhôm 6063-T5 có độ bền cắt khoảng 117 MPa (17.000 psi). Nhiệt độ T6 tăng lên khoảng 152 MPa (22.000 psi). Kiểm tra nhiệt độ trên giấy chứng nhận vật liệu biên dạng trước khi tính toán công suất mối nối, vì nhiều biên dạng khe chữ T tiêu chuẩn được cung cấp ở dạng 6063-T5.
Không. Anodizing tạo thành một lớp oxit mỏng, thường dày từ 5 đến 25 micromet, giúp cải thiện khả năng chống mài mòn và ăn mòn nhưng không làm thay đổi độ bền cắt khối của quá trình ép đùn. Tính toán kết cấu nên bỏ qua lớp phủ và sử dụng giá trị hợp kim cơ bản.
Thép kết cấu A36 có cường độ cắt gần 250 MPa, gần bằng nhôm 6061-T6 ở mức 207 MPa. Vì nhôm nặng khoảng 1/3 nên cường độ cắt riêng của 6061-T6 gần gấp đôi so với A36, do đó khung nhôm có thể chịu tải trọng khớp tương tự với một phần trọng lượng.

Điện thoại
+86-021-5788 5585
+86-133 8191 2789
Địa chỉ
Số 218, đường Zhongde, thị trấn Xiaokunshan, quận Songjiang, Thượng Hải, Trung Quốc
Phương tiện truyền thông